
מכונת קידוח CNC: קידוח וחיתוך חורים מדויקים בחלקי מתכת
במפעלי ייצור תעשייתיים ברחבי העולם, דיוק של עשירית המילימטר יכול להכריע בין חלק כשיר לפסול, ומכונת קידוח CNC היא הכלי שהפך רמת דיוק כזו לשגרת עבודה יומיומית. בניגוד למכונות CNC אחרות המיועדות לכרסום, חריטה או גילוף, מכונת קידוח CNC מתוכננת מהיסוד סביב מטרה אחת בלבד: יצירת חורים בעלי קוטר, עומק, מיקום ואנכיות מדויקים בחלקי מתכת - בין אם מדובר בפלדת אל-חלד, אלומיניום, נחושת או טיטניום. במאמר זה תמצאו הסבר מעמיק על עקרון הפעולה של מכונות אלו, הפרמטרים הקריטיים כגון RPM, קצב הזנה ועומק קידוח שקובעים את איכות החור, סוגי המכונות והכלים הנפוצים בתעשייה, ואופן התכנות ב-CAM הייחודי לתהליך הקידוח - מידע מקצועי שנדרש לכל מהנדס, רכש תעשייתי או מפעיל המחפש להבין מדוע קידוח CNC הוא הסטנדרט הבלתי-מתפשר בתעשיות הרכב, האווירונאוטיקה והאלקטרוניקה.
מכונת קידוח CNC, מה מבדיל אותה ממכונות CNC אחרות
מכונת קידוח CNC היא מכונה ממוחשבת שתפקידה הבלעדי הוא יצירת חורים עגולים מדויקים בחומרי עבודה שונים, מתכת, עץ, פלסטיק וחומרים מרוכבים. בניגוד לתפיסה הרווחת, היא אינה גרסה "מצומצמת" של מכונת CNC כללית. ההבדל ממכונות CNC אחרות הוא מהותי ומכני: מכונת קידוח CNC בנויה מהיסוד סביב עיקרון תנועה שונה לחלוטין.
ההבחנה המרכזית טמונה בתנועה ליניארית של ציר הקידוח. בעת פעולה, המקדח המסתובב נע בציר Z בלבד - תנועה אנכית ישירה לתוך חומר העבודה הנייח. זהו ההבדל הקריטי ממכונות CNC אחרות: בכרסום CNC, הכלי נע לאורך שלושה צירים על פני חומר העבודה לעיצוב משטחים ופרופילים. במחרטת CNC, חומר העבודה עצמו מסתובב מול כלי חיתוך נייח. מכונת קידוח CNC, לעומת זאת, שומרת על חומר העבודה נייח לחלוטין, ורק הכלי נע, בתנועה ליניארית מבוקרת ומדויקת.
ייחודיות זו אינה מקרית - היא קריטית לדיוק ממדי של החור. כאשר ציר הקידוח מתוכנן ומכויל ספציפית לתנועה אנכית חוזרת, ניתן לשלוט במדויק בארבעה פרמטרים בו-זמנית: קוטר החור, עומקו, מיקומו המדויק ואנכיותו ביחס לחומר. מכונת קידוח ממוחשבת שולטת גם במהירות הציר ובמהירות ההזנה - פרמטרים שמבדילים אותה ממכונות קידוח ידניות ומסורתיות. מחקר אמפירי אישר כי מחזורי קידוח שונים ב-CNC מניבים תוצאות שונות בשגיאת ממד החור וגסות פני השטח - יכולת שאינה קיימת כלל בקידוח ידני.
מכונת קידוח CNC תעשייתית מציעה גם תכונות ייחודיות שאינן סטנדרטיות במכונות CNC לעיבוד כללי: זיהוי אוטומטי של אורך הכלי, קירור דרך הציר, מסוע שבבים ומערכות הידראוליות לאחיזת לוחות. חלק מהמכונות מסוגלות לבצע פעולות רב-ציריות ודפוסי חורים מורכבים - משימות שמכונות CNC כלליות אינן מתמחות בהן. מכונות קידוח CNC מסוג גנטרי לתעשיית האווירונאוטיקה, לדוגמה, משלבות 5 צירים עם מתקן אחיזה אוניברסלי - מה שמבדיל אותן בבירור ממכונות כרסום CNC רגילות.
במסגרת מערך מכונות CNC לעיבוד מתכת, מכונת קידוח CNC ממלאת תפקיד ייעודי ומשלים. היא אינה מחליפה מכונות כרסום או חריטה, אלא עובדת לצידן, כאשר הדיוק הממדי של חור עגול הוא הדרישה המרכזית. אוורסט יבוא מכונות בע"מ מציעה מכונות תעשייתיות מתקדמות בתחום זה, המיועדות לקווי ייצור הדורשים עקביות ודיוק גבוה. שוק מכונות קידוח CNC העולמי הוערך ב-3.65 מיליארד דולר, נתון המשקף את מרכזיותן בייצור המודרני. ההתמחות הזו, תנועה ליניארית מבוקרת לעומת תנועה רב-ממדית, היא שמעניקה למכונת קידוח CNC את יתרון הדיוק הייחודי לה.
סוגי מכונות קידוח CNC: אנכיות, אופקיות, רדיאליות ורב-ציריות
מכונת קידוח אנכית, מכונת קידוח אופקית, מכונת קידוח רדיאלית ומכונת קידוח רב-ציר, אלו ארבעת הסוגים העיקריים של מכונות CNC לקידוח בתעשייה. לכל סוג מבנה מכני שונה וקריטריון בחירה ברור, שמשפיע ישירות על תוצאות עיבוד המתכת.
- מכונת קידוח אנכית (VMC, Vertical Machining Center) - הציר (ספינדל) ניצב אנכית לשולחן העבודה המלבני, והחלק המעובד מורכב על גבי השולחן. המכונה מבצעת עיבוד של 2.5 עד 3 צירים על חומרים כמו פלדה ואלומיניום. בוחרים בה לחלקים קטנים עד בינוניים, לייצור אצווה ולקידוח סדרתי במתכת, פלסטיק וחומרים מרוכבים. זהו הסוג הנפוץ ביותר במכונות תעשייתיות לעיבוד מתכת בהיקף בינוני.
- מכונת קידוח אופקית (HBM - Horizontal Boring Machine) - כוללת ציר W, כלומר ספינדל קידוח הנע בתנועת כניסה-יציאה אופקית. במכונות מתקדמות ניתן לבצע קידוח רציף בקוטר קטן וברגוז תוך כדי תנועת הציר, מה שמפחית צריכת אנרגיה. בוחרים בה לחלקים מורכבים הדורשים קידוח מכמה כיוונים, ולעיבוד חלקים גדולים שקשה לסובב.
- מכונת קידוח רדיאלית (Radial Arm CNC Drill Press), מאופיינת בציר נייד המוצב מעל חומר העבודה הנייח, מה שמעניק לה טווח קידוח רחב ורב-גוניות גבוהה. ראש הקידוח נע לאורך הזרוע הרדיאלית מבלי להזיז את החלק. בוחרים בה לחלקים גדולים וכבדים שקשה להזיז, ולקידוח חורים עיוורים רדודים בדיוק גבוה - למשל בתעשיית הנפט.
- מכונת קידוח רב-ציר (Multiple Spindle Drilling Machine) - מצוידת במספר ציריות המאפשרות חיבור של מספר ראשי קידוח בו-זמנית על שולחן העבודה. כך ניתן לקדוח מספר חורים זהים במקביל במעבר אחד. בוחרים בה לקידוח סדרתי בנפח ייצור גבוה, כאשר הדרישה היא לחורים זהים ועקביים בכמויות גדולות, קידוח CNC רב-ציר מגביר משמעותית את תפוקת הייצור.
הבחירה בין הסוגים תלויה בגודל החלק, בנפח הייצור ובדרישת הדיוק. מכונות CNC לתעשייה מציעות כיום פתרונות לכל תרחיש - מחלקים בודדים ועד ייצור המוני. אוורסט יבוא מכונות בע"מ מייצגת מגוון מכונות תעשייתיות לעיבוד מתכת, כולל מכונות פייבר לייזר ומכונות קידוח CNC לתעשייה.
עקרון פעולה: כיצד מכונת קידוח CNC מבצעת חורים מדויקים
ציר הסיבוב הוא לב מכונת הקידוח CNC - הוא מסתובב במהירות גבוהה ומניע את המקדח ליצירת החור. בו-זמנית, תנועה ליניארית בציר Z מוזנת את המקדח לתוך חומר העבודה בעומק מדויק שנקבע מראש. שתי התנועות האלה, סיבוב וירידה אנכית - מתואמות על ידי בקר CNC שמפקח על כל שלב בתהליך. מערכת קואורדינטות תלת-ממדית מגדירה את מיקום כל חור: הבקר מתרגם קואורדינטות X ו-Y למיקום מדויק על חומר העבודה, ורק לאחר מכן מפעיל את תנועת הקידוח בציר Z.
לפני שהמקדח נוגע בחומר, מנגנון נעילת חומר עבודה מאבטח את הגוש על שולחן הקידוח באמצעות מלחציים ומהדקים. נעילה זו קריטית: כל תזוזה של חומר העבודה במהלך הקידוח תגרום לסטייה במיקום החור. לאחר האיבוט, קובץ CAD/CAM מנחה את המכונה לכוון את מהירות ציר הסיבוב, את קצב ההזנה ואת מיקום הציר - כדי לחתוך בעומק ובקוטר שנקבעו מראש. חיישני מיקום מובנים מספקים לבקר CNC משוב רציף על מיקום הכלי בזמן אמת, ומאפשרים תיקון מיידי של כל סטייה.
הדיוק האנכי של החור - כלומר, מדוע החור יוצא ישר ולא בזווית - נשמר בזכות שני מנגנונים משולבים. ראשית, מערכת קואורדינטות מדויקת מבטיחה שציר הסיבוב נע אך ורק לאורך ציר Z, ללא סטייה לצדדים. שנית, חיישני מיקום מזהים בזמן אמת כוחות, רטט ומומנט, ומאפשרים לבקר CNC להגיב לפני שהסטייה הופכת לשגיאה ממדית. בקידוח מתכת, שמירה על אנכיות מדויקת היא ההבדל בין חלק תקין לחלק פסול.
מחזור הקידוח הבסיסי מתחלק לשלושה שלבים: ירידה לעומק, עצירה, ועלייה. בקר CNC שולט בכל שלב באמצעות קודי G מוגדרים - G81 ו-G82 לקידוח פשוט, ו-G73 ו-G83 לקידוח פקינג (pecking) בחורים עמוקים. קידוח פקינג מבצע ירידות חוזרות עם עצירות ביניים לפינוי שבבים - שיטה המשיגה שגיאת ממד נמוכה יותר ומשטחים חלקים יותר בהשוואה לקידוח פשוט. בעיבוד מתכת מדויק, מכונות CNC מתקדמות מסוגלות להחזיק סבילות מיקום של ±0.005 מ"מ בחורי פין ומיקום - דיוק שאינו אפשרי בקידוח ידני. ביישומי אווירונאוטיקה, תקן EN3201:2008 דורש דיוק של ±0.1 מ"מ, ורק מכונות תעשייתיות ממוחשבות עומדות בדרישה זו באופן עקבי. מהירות ציר הסיבוב היא הפרמטר המשפיע ביותר על איכות פני השטח - עם תרומה של 46.27% לשונות גסות פני השטח בפלדה מקושה, ולכן בחירת ה-RPM הנכון היא שלב מכריע בתכנון תהליך הקידוח.
פרמטרים קריטיים לדיוק בקידוח CNC: RPM, עומק וקצב הזנה
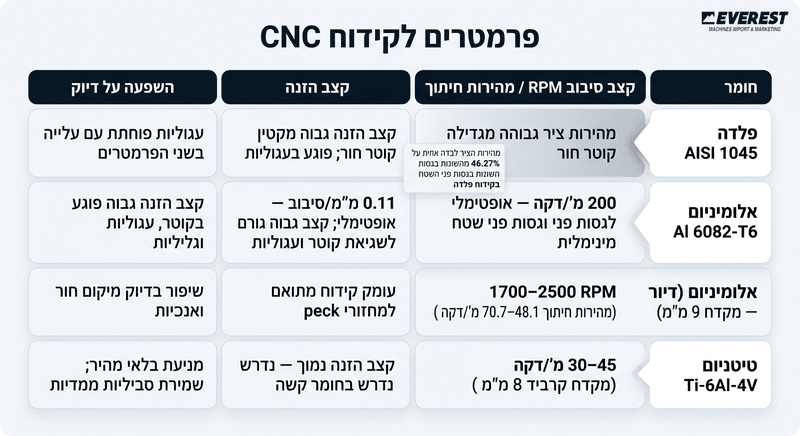
קצב סיבוב RPM, עומק קידוח וקצב הזנה הם שלושת הפרמטרים הקריטיים שקובעים את דיוק קידוח CNC. מחקרים מראים שמהירות הציר לבדה אחראית על 46.27% מהשונות בגסות פני השטח בקידוח פלדה. שלושת הפרמטרים האלה משפיעים ישירות על קוטר חור, אנכיות ומיקום חור - ולכן על הסבילויות הממדיות הסופיות.
| חומר | קצב סיבוב RPM / מהירות חיתוך | קצב הזנה | השפעה על דיוק |
|---|---|---|---|
| פלדה AISI 1045 | מהירות ציר גבוהה מגדילה קוטר חור | קצב הזנה גבוה מקטין קוטר חור; פוגע בעגוליות | עגוליות פוחתת עם עלייה בשני הפרמטרים |
| אלומיניום Al 6082-T6 | 200 מ'/דקה - אופטימלי לגסות פני שטח מינימלית | 0.11 מ"מ/סיבוב, אופטימלי; קצב גבוה גורם לשגיאת קוטר ועגוליות | קצב הזנה גבוה פוגע בקוטר, עגוליות וגליליות |
| אלומיניום (דיור - מקדח 9 מ"מ) | 1700–2500 RPM (מהירות חיתוך 48.1–70.7 מ'/דקה) | עומק קידוח מתואם למחזורי peck | שיפור בדיוק מיקום חור ואנכיות |
| טיטניום Ti-6Al-4V | 30–45 מ'/דקה (מקדח קרביד 8 מ"מ) | קצב הזנה נמוך, נדרש בחומר קשה | מניעת בלאי מהיר; שמירת סבילויות ממדיות |
הקשר בין הפרמטרים הוא קריטי בעיבוד מתכת. קצב סיבוב RPM גבוה מדי גורם לבלאי מהיר של קצה המקדח ולפני שטח גסים יותר, גם אם שגיאת הקוטר קטנה בטווח הקצר. קצב הזנה לא מתאים משפיע ישירות על קוטר החור בפועל: בפלדה, קצב הזנה גבוה מקטין את הקוטר; באלומיניום, הוא פוגע בעגוליות ובגליליות. מכונות CNC מתקדמות משיגות סבילויות ממדיות של ±0.005 מ"מ במיקום חור, ובתעשיית האווירונאוטיקה נדרש דיוק של ±0.1 מ"מ לפי תקן EN3201:2008. שליטה מדויקת בשלושת הפרמטרים, קצב סיבוב RPM, עומק קידוח וקצב הזנה - היא הבסיס לקידוח חורים מדויקים ב-CNC.
כלי קידוח במכונות CNC: מקדחים, ריימרים וכלי שחיקה
מקדח ספירלי, מקדח קרביד וריימר הם שלושת כלי הקידוח המרכזיים במכונות CNC לעיבוד מתכת - וכל אחד מהם ממלא תפקיד שונה בתהליך. הבחירה הנכונה בין הכלים קובעת את רמת הדיוק הסופית של החור.
- מקדח ספירלי (Twist Drill), הכלי הנפוץ ביותר לקידוח CNC. החריצים הספירליים שלו מנתבים את הגבב החוצה ומאפשרים יצירת חורים בגדלים ועומקים שונים. מתאים לפלדות רכות עם ציפוי TiN (טיטניום-ניטריד), שמשפר עמידות לשחיקה בעיבוד מתכת שגרתי.
- מקדח קרביד מוצק, מקדח קרביד מיועד לפלדות מוקשות וחומרים קשים. מחקרים מראים שמהירות הציר היא הפרמטר המשפיע ביותר על גסות פני השטח, 46.27% מהשונות, בקידוח עם מקדחי קרביד. ציפוי TiAlN (טיטניום-אלומיניום-ניטריד) מתאים לקרביד בעיבוד פלדות קשות בטמפרטורות גבוהות.
- ריימר, הריימר אינו יוצר חור, אלא מדייק חור קיים. הוא מועתק את המשטח הגלילי שלו אל דפנות החור ומבטיח עגולות ודיוק של ±0.025 מ"מ. הריימר חיוני בייצור סדרתי של בושינגים, פלנג'ים וגלגלות, כאשר הסבילויות הממדיות קריטיות.
- מקדח מרכז (Center Drill) - מקדח מרכז משמש ליצירת נקודת מרכז מדויקת לפני הקידוח הראשי. הוא מונע סטייה של המקדח הספירלי בתחילת הפעולה - שלב קריטי במכונת קידוח CNC תעשייתית.
- קדח שלב (Step Drill) - קדח שלב מאפשר יצירת חורים בקוטרים שונים בפעולה אחת. מתאים לחומרים דקים ולמצבים שבהם נדרשים מספר קוטרים ברצף, ללא החלפת כלי.
- כלי שחיקה (Grinding Wheel) - כלי שחיקה משמשים לגמר פני שטח ועיצוב מדויק. מכונות שחיקה CNC משתמשות בגלגל מסתובב עם שכבה שוחקת שמסירה כמויות קטנות של חומר - ומשיגות ממדים מדויקים וגמר חלק שמקדחים רגילים אינם מספקים.
בחירת הכלי הנכון - בין אם מקדח ספירלי לקידוח ראשוני, מקדח קרביד לחומרים קשים, או ריימר לדיוק סופי - משפיעה ישירות על איכות החור. ציפוי TiN מתאים לפלדות רכות, בעוד ציפוי TiAlN עדיף לפלדות מוקשות בטמפרטורות עיבוד גבוהות. מכונות CNC תעשייתיות, כגון אלה שמייבאת אוורסט יבוא מכונות בע"מ, תומכות בכל סוגי הכלים הללו ומאפשרות מעבר אוטומטי ביניהם.
חומרי מתכת מתאימים לקידוח CNC: פלדה, אלומיניום, נחושת וטיטניום
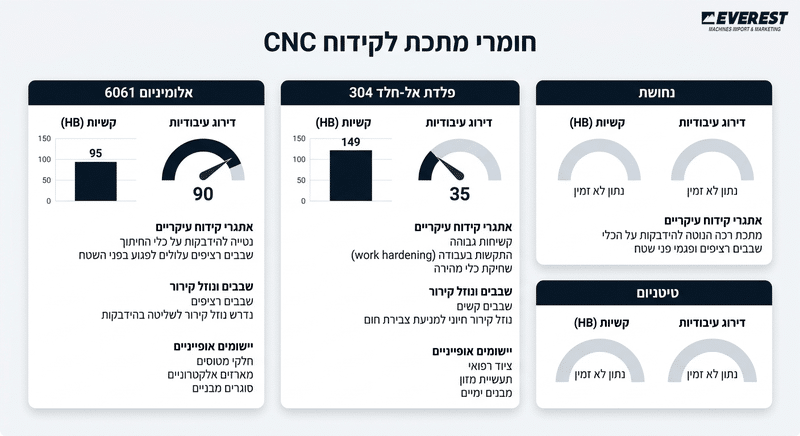
פלדה, אלומיניום, נחושת וטיטניום - ארבעת חומרי הגלם הנפוצים ביותר בקידוח CNC למתכת - מתנהגים באופן שונה לחלוטין תחת אותם תנאי קידוח. קשיות החומר קובעת ישירות את מהירות הסיבוב, קצב ההזנה, סוג הכלי ודרישות נוזל הקירור. הבחירה הלא נכונה בפרמטרים גורמת לשחיקת כלי מואצת, לשבבים בעייתיים ולפגמי פני שטח - ולכן הכרת ההבדלים בין החומרים היא תנאי בסיסי לקידוח מדויק.
| חומר | קשיות (HB) | דירוג עיבודיות | אתגרי קידוח עיקריים | שבבים ונוזל קירור | יישומים אופייניים |
|---|---|---|---|---|---|
| אלומיניום 6061 | 95 HB | 90 (קל לעיבוד) | נטייה להידבקות על כלי החיתוך; שבבים רציפים עלולים לפגוע בפני השטח | שבבים רציפים; נדרש נוזל קירור לשליטה בהידבקות | חלקי מטוסים, מארזים אלקטרוניים, סוגרים מבניים |
| פלדת אל-חלד 304 | 149 HB | 35 (עיבוד קשה) | קשיחות גבוהה, התקשות בעבודה (work hardening), שחיקת כלי מהירה | שבבים קשים; נוזל קירור חיוני למניעת צבירת חום | ציוד רפואי, תעשיית מזון, מבנים ימיים |
| copper | נתון לא זמין | נתון לא זמין | מתכת רכה הנוטה להידבקות על הכלי; שבבים רציפים ופגמי פני שטח | שבבים רציפים; נדרש שליטה בקצב ההזנה | רכיבי אלקטרוניקה, מחברים, חלקי דיוק בהייטק |
| טיטניום Grade 5 | 334 HB | 20 (עיבוד קשה מאוד) | מוליכות תרמית נמוכה, צבירת חום קיצונית, שחיקת כלי מואצת, חוזק גבוה גם בטמפרטורות גבוהות | שבבים קשים; נוזל קירור אינטנסיבי הכרחי | תעשיית אווירונאוטיקה, השתלות רפואיות, חלקי מנועים |
טיטניום הוא החומר המאתגר ביותר לקידוח CNC בין ארבעת החומרים. עם קשיות של 334 HB ודירוג עיבודיות של 20 בלבד, הוא מייצר חום קיצוני בנקודת המגע עם הכלי. המוליכות התרמית הנמוכה שלו מונעת פיזור חום יעיל - ולכן כל החום נצבר בכלי עצמו. תופעה זו מאיצה את שחיקת הכלי בקצב חריג ומחייבת הפחתת מהירות הסיבוב, שימוש בנוזל קירור בלחץ גבוה וכלי קרביד ייעודיים. לשם השוואה, אלומיניום 6061 עם קשיות של 95 HB ודירוג עיבודיות 90 הוא הקל ביותר לקידוח, אך גם הוא דורש שליטה בשבבים ובהידבקות. מכונות תעשייתיות מתקדמות לעיבוד מתכת, כפי שמספקת אוורסט יבוא מכונות בע"מ, מאפשרות שליטה מדויקת בכל הפרמטרים הללו לכל סוג חומר.
תכנות מסלול קידוח ב-CAM, ייחודיות לתהליך הקידוח
תוכנת CAM היא הגשר בין השרטוט הדיגיטלי למכונת הקידוח הממוחשבת - היא מייצרת קוד G אוטומטית ממסלולי כלי, פרמטרי עיבוד ואסטרטגיות קידוח, כך שהמתכנת אינו נדרש לכתוב קוד G ידנית. זהו ההבדל המהותי בין תכנות קידוח CNC לבין תכנות כרסום: בעוד שכרסום דורש הגדרת מסלול כלי מורכב עם עשרות שורות קוד, קידוח CNC מבוסס על מחזורי קידוח קבועים, פקודות מובנות שמגדירות בפקודה אחת את כל פרמטרי הפעולה.
מחזורי הקידוח (Canned Cycles) הם ליבת תכנות קידוח CNC האוטומטי. מחזור G81 מבצע קידוח בסיסי - הכלי יורד לעומק הקידוח ועולה בחזרה בתנועה אחת. מחזור G83 מיועד לקידוח עמוק: הכלי מקדח בשלבים (Pecking), עולה לפינוי שבבים ויורד שוב - שיטה שמונעת התחממות יתר ומשפרת את דיוק העיבוד בחורים עמוקים. מחזור G73 הוא גרסה מהירה יותר לקידוח עמוק, שבה הכלי עולה מרחק קצר בלבד לשבירת שבבים מבלי לצאת לגמרי מהחור, מה שמקצר את זמן המחזור. מחקרים מראים כי בחירת מחזור הקידוח משפיעה באופן מובהק על מידות החור, איכות הגימור ויעילות זמן העיבוד.
תוכנת CAM מודרנית מאפשרת למתכנת להגדיר מסלול כלי ויזואלית, בחירת כלי, פרמטרי חיתוך, אסטרטגיות עיבוד - ולאחר מכן מייצרת את קוד ה-G אוטומטית. כאשר מדובר בתכנות קידוח CNC רב-ציר עם נקודות קידוח מרובות, יתרון זה מכריע. תוכנת SolidCAM, לדוגמה, כוללת אשף חורים הקורא נתוני חורים ישירות מהשרטוט ומייצר אוטומטית תהליכי עיבוד מלאים - קידוח מרכז, קידוח, הברגה ופאזה - ללא צורך בהגדרה ידנית של כל שלב. תוכנת HydroCam מייצרת תוכנית CNC מוכנה להרצה תוך דקות על ידי קריאה אוטומטית של נתוני גיאומטריה וקואורדינטות.
אחד האתגרים הגדולים בתכנות נקודות קידוח מרובות הוא אופטימיזציה של סדר הקידוח. נתונים ממחקרים בתחום עיבוד מתכת מראים כי כ-70% מזמן הקידוח מוקדש להחלפת כלים ולנסיעת הציר בין נקודות קידוח, זמן שאינו פרודוקטיבי. תוכנות CAM מתקדמות מטפלות בבעיה זו באמצעות אופטימיזציה של מסלול הכלי בין נקודות הקידוח, כך שהמרחק הכולל שהציר עובר מצטמצם משמעותית. מכונות תעשייתיות המשולבות עם תוכנת CAM מאפשרות לאנשי עיבוד מתכת לתכנת רשתות חורים (Hole Patterns) בצורה ויזואלית - הגדרת מרווחים, זוויות וסדר קידוח, ולקבל קוד G מוכן להרצה תוך זמן קצר. אוורסט יבוא מכונות בע"מ מספקת מכונות CNC המשולבות עם פתרונות תוכנה מתקדמים לתכנות קידוח אוטומטי בסביבות ייצור תעשייתיות.
דיוק ממדי וסבילויות בקידוח CNC, מה ניתן להשיג
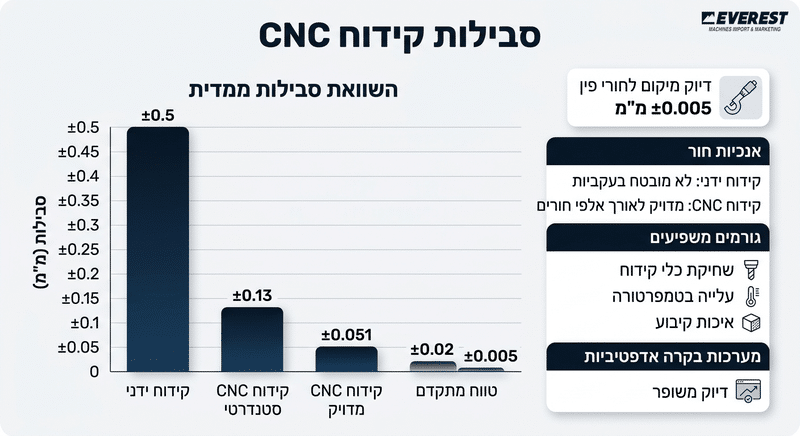
סבילות ממדית היא הסטייה המקסימלית המותרת ממידה נומינלית, והיא הקובעת אם חלק ייצור יתאים להרכבה או ייפסל. בקידוח CNC מתכת, דיוק קוטר ודיוק מיקום הם שני הממדים הקריטיים ביותר לבקרת איכות תעשייתית.
טווחי סבילות אופייניים בקידוח CNC:
- קידוח CNC סטנדרטי: סבילות ממדית של ±0.13 מ"מ (לפי SolidCAM)
- קידוח CNC מדויק: סבילות של ±0.051 מ"מ לפני עיבוד משני (לפי SolidCAM)
- דיוק מיקום לחורי פין: ±0.005 מ"מ - נמדד במיקרומטר (לפי DEK Manufacturing)
- טווח מתקדם: ±0.02 מ"מ עד ±0.005 מ"מ בהתאם למפרט (לפי Xometry Europe)
לעומת זאת, קידוח ידני מגיע בדרך כלל לסבילות של ±0.5 מ"מ ומעלה - פי עשרה ויותר מקידוח CNC מדויק.
אנכיות חור היא ממד נוסף שקידוח ידני אינו יכול להבטיח בעקביות. מכונות CNC תעשייתיות שומרות על אנכיות חור מדויקת לאורך אלפי חורים ברציפות, ללא סטייה הנגרמת מגורם אנושי.
בפועל, מספר גורמים משפיעים על הסבילות הממדית הסופית: שחיקת כלי הקידוח לאורך זמן, עלייה בטמפרטורה במהלך עיבוד מתכת, ואיכות קיבוע חומר העבודה. מערכות בקרה אדפטיביות מודרניות מגיעות לדיוק חיזוי של 97.1% לבלאי כלי ו-93.6% לגסות משטח - ומאפשרות שמירה על הסבילות גם בייצור נפח גבוה. מכונות CNC מתקדמות, כפי שמציעה אוורסט יבוא מכונות בע"מ, משלבות בקרה זו כסטנדרט.
יישומים תעשייתיים לקידוח CNC: רכב, אווירונאוטיקה ואלקטרוניקה
תעשיית הרכב, אווירונאוטיקה ואלקטרוניקה, שלוש התעשיות המובילות בעולם, מסתמכות על קידוח CNC אוטומטי כתהליך ייצור מרכזי. מכונת קידוח CNC תעשייתית מספקת את הדיוק הממדי, העקביות ונפח הייצור שכל אחת מהן דורשת.
- תעשיית הרכב - קידוח סדרתי בנפח גבוה
מכונות CNC משמשות לייצור בלוקי מנוע, צירים ותיבות הילוכים. מרכזי עיבוד CNC מסוגלים להשלים את כל פעולות העיבוד של גופי פוליהדרון בהגדרה אחת בלבד בקווי ייצור של גלילי מנוע - יעילות גבוהה פי כמה לעומת שיטות מסורתיות. קידוח סדרתי אוטומטי של מנועי רכב מאפשר עקביות מלאה לאורך אלפי חלקים זהים. - אווירונאוטיקה - דיוק קריטי לבטיחות
מטוס מסחרי בודד דורש בין 1.5 ל-3 מיליון חורים לצורך הרכבה - מה שהופך את האווירונאוטיקה לתעשייה המעורבת ביותר בתהליכי קידוח תעשייתי. דרישות הדיוק לחורים ביישומי פינוי הדוק הן ±0.1 מ"מ בלבד, לפי תקן EN3201:2008. רק מכונות CNC מסוגלות לעמוד בסבילויות אלו באופן עקבי. מבני מטוסים עשויים מסגסוגת Al2024-T3 נקדחים עם מקדחי קרביד ו-HSS בקוטר 6 מ"מ. בואינג ו-Electroimpact פיתחו מערכת קידוח אוטומטית לכנפי מטוס 777X - פתרון שהחליף תהליך ידני יקר ולא גמיש. - אלקטרוניקה - מיקרו-חורים במיקום מדויק
בייצור לוחות מעגלים מודפסים (PCB), פותחה מכונת קידוח אוטומטית מלאה המבוססת על בינה מלאכותית עם טכניקות מתקדמות לתכנון מסלול. לוחות מעגלים דורשים חורים זעירים במיקום מדויק - אתגר שמכונות קידוח CNC תעשייתיות פותרות באמצעות קידוח סדרתי אוטומטי מבוקר תוכנה.
מכונות CNC ניתנות לשילוב עם קווי הרכבה אוטומטיים לקידוח וכרסום תכונות ספציפיות בשלבי ייצור מוגדרים. בכך, עיבוד מתכת בנפח גבוה - בין אם מדובר במנועי רכב, במבני מטוסים או בלוחות מעגלים - מתבצע ברמת דיוק ממדי שאינה ניתנת להשגה בשיטות ידניות. חברות כמו אוורסט יבוא מכונות בע"מ מספקות מכונות תעשייתיות המיועדות לדרישות הייצור המחמירות של תעשיות אלו.
שיקולים לבחירת מכונת קידוח CNC ומחירים אופייניים
בחירת מכונת קידוח CNC מתאימה תלויה במספר גורמים מרכזיים. מחיר המכונה משתנה באופן משמעותי בהתאם לרמת הביצועים ולצרכי הייצור.
- סוג המכונה ועוצמת המנוע, יש להתאים לסוג החומר ולנפח הייצור הנדרש
- מהירות הציר המקסימלית, במכונות תעשייתיות נעה בין 3,000 ל-15,000 סל"ד
- גודל שולחן העבודה, קובע את ממדי החלקים שניתן לעבד
- תחום השימוש - אלקטרוניקה, ציוד רפואי, חלקי רכב ועוד
מבחינת מחיר, מכונת קידוח CNC בסיסית המיועדת לעסקים קטנים עולה בין 5,000 ל-20,000 דולר. מכונות תעשייתיות מתקדמות, המאפשרות ייצור המוני בדיוק גבוה, עולות בין 50,000 ל-200,000 דולר.
יצרנים מובילים בתחום כוללים את Haas, Mazak, DMG Mori ו-Fanuc, המציעים מגוון דגמים לצרכים תעשייתיים שונים. מכונות אלו נשלטות על ידי מחשב ומאפשרות אוטומציה מלאה של תהליכי הקידוח, מה שהופך אותן לאידיאליות לייצור כמויות גדולות של חלקים זהים בדיוק גבוה.
קידוח CNC לעומת קידוח ידני, מדוע CNC עדיף בייצור תעשייתי
קידוח CNC מציע יתרונות משמעותיים על פני קידוח ידני בסביבת ייצור תעשייתית. הטבלה הבאה מסכמת את ההבדלים המרכזיים:
| פרמטר | קידוח ידני | קידוח CNC |
|---|---|---|
| accuracy | Depends on the skill of the operator | דיוק גבוה ועקבי בכל חור |
| חזרתיות | משתנה בין חלקים | תוצאות זהות בייצור סדרתי |
| מהירות ייצור | Relatively slow | מהירה ואוטומטית |
| עלות כוח אדם | גבוהה - דורש מפעיל מיומן | נמוכה יחסית לאחר תכנות |
| גמישות עיצובית | מוגבלת | גבוהה - מגוון זוויות ועומקים |
| מתאים לנפח ייצור | נמוך עד בינוני | בינוני עד גבוה |
בייצור תעשייתי, קידוח אוטומטי באמצעות מכונת CNC מבטיח אחידות מלאה לאורך כל הסדרה. זאת בניגוד לקידוח ידני, שבו טעויות אנוש עלולות להשפיע על איכות החורים ועל עמידה בסבילויות הנדסיות.
תחזוקה ייחודית למכונות קידוח CNC: שמן קירור ושחיקת מקדחים
- בחירת נוזל קירור מתאים לסוג הקידוח - שמנים ישרים המכילים 100% שמן מינרלי או צמחי מספקים סיכה מיטבית לקידוח עמוק במהירות נמוכה. לקידוח אינטנסיבי יותר, נוזלים עתירי אסטרים יוצרים שכבת הגנה סביב הכלי ומשפרים קירור בזכות תכולת מים גבוהה יותר.
- שמירה על לחץ ונפח נכונים של נוזל הקירור, בקידוח עמוק, לחץ גבוה ומותאם לקוטר הכלי משפר משמעותית את ביצועי הקידוח ומאריך את חיי המקדח. יש לכוונן את הלחץ בהתאם לכל כלי.
- שימוש בנוזלי קירור עם ננו-חלקיקים, ננו-חלקיקים בנוזל הקירור מפחיתים חיכוך ומורידים חום בעיבוד, מה שמאריך את חיי כלי הקידוח ומשפר את תכונות הרכיב המעובד.
- סיכה סדירה של ציר המכונה ומנגנון ההזנה, סיכה קבועה מפחיתה חיכוך ובלאי. מנוחות קצרות בין פעולות, יחד עם שימוש עקבי בנוזל קירור, מונעות התחממות יתר של המכונה.
- ניטור שחיקת מקדחים - יש לבדוק את מצב המקדחים באופן שוטף. מקדח שחוק מגביר חיכוך, פוגע בדיוק הקידוח ועלול לגרום נזק למכונה.
שאלות נפוצות על מכונת קידוח CNC
מהי מכונת קידוח CNC?
מכונת קידוח CNC היא מכונה ממוחשבת המבצעת פעולות קידוח מדויקות בחומרים שונים, כולל מתכת, עץ ופלסטיק, באמצעות שליטה נומרית ממוחשבת.
למה להשתמש בקידוח CNC על מתכת?
קידוח CNC במתכת מספק דיוק גבוה, חזרתיות עקבית וקצב ייצור מהיר יותר בהשוואה לקידוח ידני.
מה משפיע על מחיר מכונת קידוח CNC?
המחיר משתנה בהתאם לגודל המכונה, רמת הדיוק, מספר הצירים והיצרן. מכונות בסיסיות נוטות להיות זולות יותר ממכונות תעשייתיות מתקדמות.
Additional articles:

מכונות כיפוף פח למכירה: חדשה או יד שנייה, המדריך לקונה החכם


כיפוף מתכת לפי עובי וחומר: מה מכונת הכיפוף שלך מסוגלת לעשות

מכונות כיפוף CNC: כיצד בקר ממוחשב הופך כיפוף מתכת לתהליך מדויק וחזרתי