
מכונות כיפוף הידראוליות: כוח וגמישות לכיפוף פח ומתכת כבדה
במפעלי מתכת ובסדנאות עיבוד מתכת ברחבי העולם, ישנן משימות שאף מכונת כיפוף רגילה אינה מסוגלת לבצע, כיפוף פלדה עבה, יצירת כוח עצום על חומרים קשים, ועבודה רצופה בתנאי ייצור תובעניים. מכונות כיפוף הידראוליות נולדו בדיוק לצורך זה: הן מנצלות את עקרון לחץ השמן ההידראולי כדי לייצר כוח כיפוף שמכונות חשמליות ומכניות רגילות אינן יכולות להתחרות בו. במאמר זה תלמדו כיצד פועל המנגנון ההידראולי מבפנים, מה הוא מאפשר מבחינת עובי חומר ויישומים תעשייתיים, ומה חשוב לדעת על בחירה, תפעול ותחזוקה של מערכת הידראולית, כדי שתוכלו להפיק ממנה את המקסימום בבטחה וביעילות.
מהי מכונת כיפוף הידראולית ואיך היא עובדת?
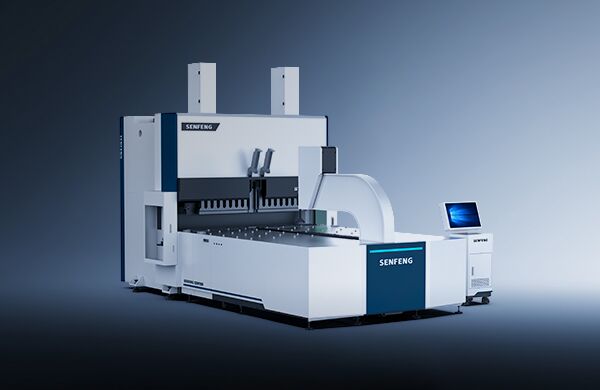
מכונת כיפוף הידראולית היא מכונה תעשייתית לעיבוד מתכת המשתמשת בלחץ הידראולי כדי להפעיל כוח כיפוף מבוקר וגבוה על לוחות פח ומתכת. בניגוד למכונות כיפוף מכניות או פנאומטיות, המאפיין המהותי של ה-press brake הידראולי הוא השימוש בשמן הידראולי כמדיום להעברת כוח, מה שמאפשר הפעלת לחץ עצום בצורה רציפה ומדויקת. מכונות תעשייתיות מסוג זה מהוות כלי מרכזי בסדנאות כיפוף ברזל ובמפעלי עיבוד מתכת ברחבי העולם.
עקרון הפעולה מבוסס על חוק פסקל: לחץ המופעל על נוזל בכלי סגור מתפשט בכל הכיוונים בצורה שווה. במכונת הכיפוף ההידראולית, משאבה הידראולית מזרימה שמן הידראולי בלחץ גבוה דרך מערכת צינורות ושסתומי כיוון אל הבוכנה הידראולית. הבוכנה ממירה את לחץ הנוזל לכוח מכני - וכיוון שהלחץ פועל על שטח פנים גדול של הבוכנה, הכוח המתקבל גדול בהרבה מהכוח שהמשאבה מפעילה. זהו עקרון ההגברה ההידראולית שהופך את המכונה לכלי כה עוצמתי.
מסלול הכוח במכונה עובר שלב אחר שלב: המשאבה ההידראולית מניעה את השמן ההידראולי בלחץ → השמן זורם אל הצילינדר ההידראולי → הבוכנה ההידראולית נעה ומפעילה כוח על המחוון → המחוון מוביל את ה-punch (קורת הכיפוף העליונה) כלפי ה-die (המטריצה התחתונה הקבועה) → לחץ הכיפוף גורם לעיוות פלסטי של המתכת לזווית הרצויה → לאחר הכיפוף, השמן משתחרר והבוכנה חוזרת למקומה. המרכיבים העיקריים של המערכת כוללים: מיכל שמן, משאבה הידראולית, מסנן שמן, שסתום בטיחות לחץ, שסתומי כיוון ושני צילינדרים הידראוליים דו-כיווניים.
היתרון המהותי של המנגנון ההידראולי הוא שילוב של כוח גבוה עם שליטה מלאה. מכונת כיפוף פחים הידראולית מסוגלת לכופף חומרים שונים, אלומיניום, פלדה רכה ומוטות נחושת - ללא צורך במיקום מחדש של החומר. מכונות מיני לסדנאות קטנות משתמשות בג'ק הידראולי בקיבולת של 10–20 טון ומאפשרות כיפוף לוחות פלדה רכה בעובי 0.8 מ"מ עד 3.0 מ"מ ורוחב של עד 500 מ"מ. במכונות CNC תעשייתיות מתקדמות, מערכת אלקטרו-הידראולית סרוו שולטת בסנכרון מדויק של שני הצילינדרים - מה שמבטיח דיוק כיפוף עקבי בייצור סדרתי. חברות כמו אוורסט יבוא מכונות בע"מ מציעות מגוון דגמים המותאמים לצרכי עיבוד מתכת שונים, ממכונות לייזר לתעשייה ועד מכונות כיפוף מתקדמות.
כעת, לאחר שהבנו את עקרון הפעולה, השאלה המעשית הבאה היא כמה כוח כיפוף בדיוק מפיקות מכונות הידראוליות בטווחי הטונות השונים, ומה כל טווח מאפשר לכופף בפועל.
כוח כיפוף הידראולי: טווחי טונות ומה הם מאפשרים
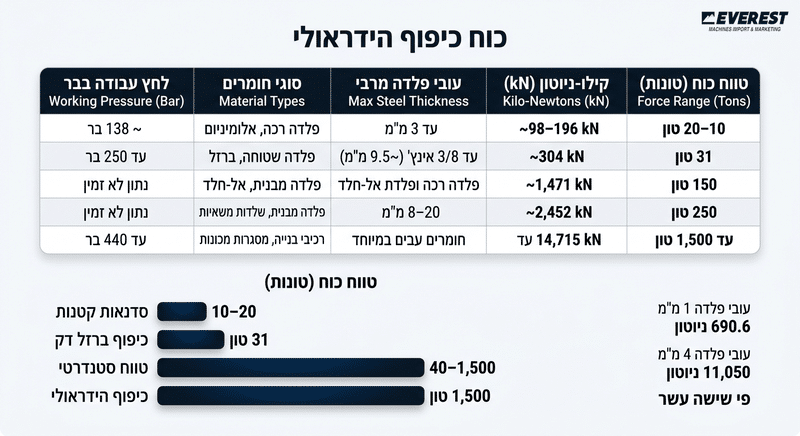
טונות כיפוף הן הפרמטר המגדיר של כל מכונת כיפוף הידראולית. ככל שעובי הפח גדל, כוח הכיפוף הנדרש עולה בצורה לא לינארית. פח פלדה בעובי 1 מ"מ דורש 690.6 ניוטון, בעוד פח בעובי 4 מ"מ דורש כבר 11,050 ניוטון, פי שישה עשר. המרת קילו-ניוטון לטונות כיפוף מאפשרת השוואה ישירה בין דגמים שונים בשוק עיבוד המתכת.
| טווח כוח (טונות) | קילו-ניוטון (kN) | עובי פלדה מרבי | סוגי חומרים | לחץ עבודה בבר |
|---|---|---|---|---|
| 10–20 טון | ~98–196 kN | עד 3 מ"מ | פלדה רכה, אלומיניום | ~138 בר |
| 31 טון | ~304 kN | עד 3/8 אינץ' (~9.5 מ"מ) | פלדה שטוחה, ברזל | עד 250 בר |
| 150 tons | ~1,471 kN | פלדה רכה ופלדת אל-חלד | פלדה מבנית, אל-חלד | נתון לא זמין |
| 250 tons | ~2,452 kN | 8–20 מ"מ | פלדה מבנית, שלדות משאיות | נתון לא זמין |
| עד 1,500 טון | עד ~14,715 kN | חומרים עבים במיוחד | רכיבי בנייה, מסגרות מכונות | עד 440 בר |
הטווח הסטנדרטי בשוק התעשייתי נע בין 40 טון ל-1,500 טון, לפי נציג יצרן מכונות כיפוף Snyder מ-Forming & Fabricating Journal. מכונות בטווח הנמוך מתאימות לסדנאות קטנות ולכיפוף ברזל דק. מכונות בטווח הגבוה מיועדות לכיפוף הידראולי של מתכת עבה ביישומים מבניים כבדים.
לחץ עבודה גבוה יותר מתורגם ישירות לכוח כיפוף גדול יותר. לחץ אופטימלי של 138 בר מספיק לכיפוף פח דק עם סטייה של ±0°20' בלבד. מכונות תעשייתיות מגיעות ללחץ של 440 בר - מה שמאפשר אורך כיפוף של 2.5–3.2 מטר במעבר אחד. המנגנון ההידראולי מגיע לטווחי כוח שמכונות CNC מכניות מתקשות להשיג, ולכן הוא הבחירה המועדפת בתעשיות עיבוד מתכת כבד.
סוגי מכונות כיפוף הידראוליות לפח ומתכת
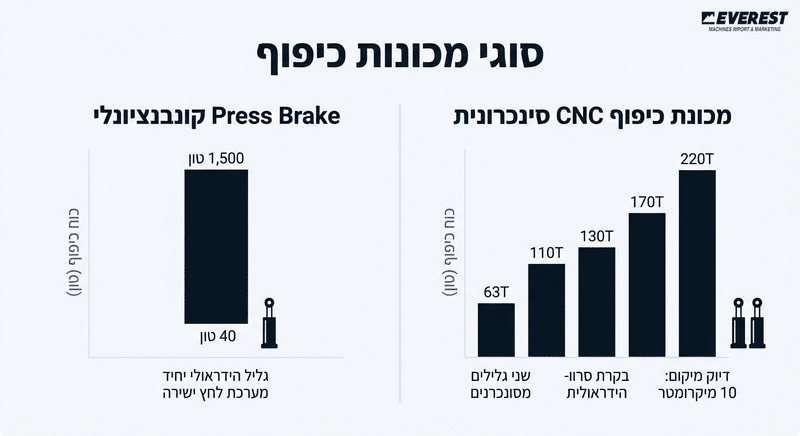
מכונות כיפוף הידראוליות לפח ומתכת אינן קטגוריה אחידה. ה-press brake הידראולי, מכונת כיפוף הידראולית-סינכרונית ומכונת כיפוף הידראולית ידנית - כולן מבוססות על לחץ הידראולי, אך מיישמות אותו בצורה שונה לחלוטין.
- Press brake הידראולי קונבנציונלי, מערכת הלחץ מפעילה גליל הידראולי יחיד (או שני גלילים בלתי-תלויים) מצד אחד של הקורה. הלחץ מועבר ישירות ממשאבה הידראולית מרכזית דרך שסתום הידראולי לגליל. כוח הכיפוף נע בין 40 ל-1,500 טון, מה שמאפשר כיפוף ברזל ופלדה בעובי משמעותי. המגבלה: חוסר איזון לחץ בין שני קצות הקורה עלול לגרום לסטייה זוויתית.
- מכונת כיפוף הידראולית-סינכרונית (CNC), ההבדל המהותי אינו רק בבקרה הדיגיטלית. שני גלילים הידראוליים נפרדים פועלים בסנכרון מלא באמצעות מערכת סרוו-הידראולית אלקטרו-הידראולית. בקרת לחץ עצמאית לכל גליל מאפשרת איזון מדויק לאורך כל הקורה. דגמים מתקדמים כמו DLB 1500 BRDM משיגים דיוק מיקום של 10 מיקרומטר בזכות מפעיל CytroForce של Bosch Rexroth. מכונות CNC לעיבוד מתכת מיוצרות בדגמים של 63T, 110T, 130T, 170T ו-220T עם בקרת ציר 4+1.
- מכונת כיפוף הידראולית ידנית - משתמשת בבוכנת הידראולית ידנית (בקבוק ג'ק) בנפח 10–20 טון ככוח הפעלה ראשי. המנגנון פשוט יותר: המפעיל לוחץ ידנית על הבוכנה, הלחץ ההידראולי מועבר ישירות לנקודת הכיפוף ללא שסתום הידראולי מורכב. מתאימה לכיפוף פחי פלדה רכה בעובי 0.8 עד 3.0 מ"מ ורוחב עד 500 מ"מ. מכונות תעשייתיות מסוג זה מיועדות לסדנאות קטנות ועבודות שדה.
- מכונת כיפוף הידראולית לגלגול לוחות, מנגנון הידראולי שונה לחלוטין: הגלילים ההידראוליים מפעילים לחץ רציף ומתגלגל על הלוח במקום לחץ נקודתי. מתאימה ליצירת צורות גליליות מלוחות שטוחים בייצור בקנה מידה גדול.
כיפוף ברזל בסביבה תעשייתית דורש בחירה מדויקת של הסוג הנכון. מכונת כיפוף פחים הידראולית מסוג סינכרוני מתאימה לדיוק גבוה, בעוד press brake הידראולי קונבנציונלי מספק כוח גולמי לחומרים עבים. אוורסט יבוא מכונות בע"מ מציעה מגוון דגמים לצרכי מכונות CNC ועיבוד מתכת שונים.
יתרונות המנגנון ההידראולי לכיפוף פח ומתכת כבדה
המנגנון ההידראולי מספק כוח כיפוף גבוה שאף מנגנון מכני רגיל אינו מתקרב אליו, וזו הסיבה שמכונות תעשייתיות לעיבוד מתכת עבה מבוססות על עקרון זה. כיפוף חומרים עבים, כגון פלדה קשה בעובי 8–20 מ"מ, דורש עמידות מכנית ויכולת ספיגת עומסים שרק מערכת הידראולית מסוגלת לספק באופן עקבי.
מכונת כיפוף הידראולית תעשייתית מסוגלת לכופף פלטות פלדה קשה בעובי 8–20 מ"מ במעבר אחד לאורך 2.5–3.2 מטר - ביצועים שאינם אפשריים במנגנון מכני או חשמלי בלבד.
- כוח כיפוף גבוה ועקבי: הלחץ ההידראולי מועבר דרך שטח הבוכנה ומוכפל לכוח פעולה של עשרות ועד מאות טון. כיפוף הידראולי מתכת עבה מושג בלחץ של 2,000–2,500 psi, ערך שמנגנון מכני אינו מגיע אליו בקלות.
- עמידות מכנית בפני עומס יתר: שסתומי בטיחות במערכת ההידראולית סופגים עומס יתר ומונעים נזק מכני. המכונה ממשיכה לפעול ברציפות גם בתנאי כיפוף ברזל ופלדה קשה לאורך זמן.
- גמישות לחץ לסוגי כיפוף שונים: ניתן לכוון את הלחץ ההידראולי במדויק לצרכי כיפוף פח הידראולי בעוביים שבין 0.8 מ"מ ל-4 מ"מ, ללא צורך בהחלפת ציוד.
- שמירת לחץ קבוע לאורך כל מהלך הכיפוף: המערכת ההידראולית שומרת על לחץ אחיד לאורך כל תנועת הכיפוף. מכונות CNC מתקדמות משיגות דיוק של ±0.3 מ"מ ומגדילות יעילות ייצור ביותר מ-30%.
- כיפוף חומרים עבים ממגוון סגסוגות: מכונת כיפוף הידראולית מסוגלת לעבד אלומיניום, פלדה רכה ומתכת עבה ממגוון סוגים - ללא מיקום מחדש בין פעולות.
חסרונות ומגבלות מכונת הכיפוף ההידראולית
מהירות הבוכנה ההידראולית היא המגבלה הפיזית הראשונה שכל מפעיל מכונת כיפוף הידראולית נתקל בה. קצב זרימת הנוזל ההידראולי דרך הצינורות והשסתומים קובע את מהירות תנועת הבוכנה - ובניגוד למנגנון חשמלי, לא ניתן פשוט "להאיץ" את הנוזל מעבר לגבולות פיזיקליים של המערכת. האינרציה של עמוד הנוזל, הדחיסות החלקית שלו, ועמידות הצינורות, כל אלה מגבילים את זמן המחזור של כל כיפוף. בסביבת ייצור בנפח גבוה, הפרש של שניות בודדות לכל מחזור מצטבר לשעות עבודה לאורך משמרת. מכונות כיפוף חשמליות מלאות מציגות בהקשר זה יתרון מהירות ברור, אם כי הן אינן מחליפות את כוח הכיפוף שמכונת כיפוף הידראולית תעשייתית מספקת לחומרים עבים.
דיוק הכיפוף הוא תחום שבו המנגנון ההידראולי מציג רגישות הנדסית ייחודית. נוזל הידראולי מתחמם במהלך עבודה ממושכת, וחום מערכת זה משנה את צמיגות הנוזל. כאשר הצמיגות יורדת, עקביות הלחץ המועבר לבוכנה משתנה בצורה עדינה אך מדידה. נתוני Bosch Rexroth ממחישים את הרגישות הזו: סטייה של 0.07 מ"מ בלבד בתנועת הכלי העליון עלולה לשנות את זווית הכיפוף בעד 1 מעלה. בכיפוף פח הידראולי לחלקים מדויקים, שגיאה כזו עשויה להפוך חלק שלם לפסולת. לכן, שמירה על טמפרטורת עבודה יציבה של הנוזל ההידראולי היא תנאי הכרחי לדיוק כיפוף עקבי לאורך זמן.
תחזוקת הנוזל ההידראולי מייצגת עלות שוטפת שאין להתעלם ממנה. שמן הידראולי עובר תהליכי חמצון ומצטבר זיהומים מיקרוסקופיים עם הזמן, חלקיקי מתכת משחיקה, לחות, ומוצרי פירוק כימי. כאשר הנוזל אינו מוחלף בזמן, הצמיגות משתנה, הרכיבים הרגישים - שסתומים, אטמים, משאבות, נשחקים מהר יותר, ודיוק הכיפוף נפגע. מעבר לכך, מכונות כיפוף עם מחליפי חום מסוג מים קרים עלולות לסבול מהצטברות משקעים בזמן השבתה. עם חידוש הייצור, מערכת ההידראוליקה עלולה להתחמם יתר על המידה ולגרום נזק משמעותי לרכיבים. תחזוקה שוטפת ומתוכננת היא אפוא לא המלצה - היא דרישה הנדסית.
נזילות שמן הן סיכון ייחודי למערכות הידראוליות הפועלות תחת לחץ גבוה. חיבורי צינורות, אטמים ושסתומים, כל נקודת חיבור במערכת היא נקודת כשל פוטנציאלית. נזילה קטנה תחת לחץ גבוה אינה רק בעיית ניקיון: היא מסכנת בטיחות עובדים, מזהמת את סביבת העבודה, ומשפיעה על לחץ המערכת ובכך על דיוק הכיפוף. בנוסף, מחקרים מצביעים על כך שמכונות כיפוף הידראוליות מסורתיות גורמות להפסדי הספק משמעותיים לאורך מרכיבי המעגל ההידראולי - הפסדים שמתבטאים גם בצריכת אנרגיה גבוהה. לשם השוואה, מכונות כיפוף חשמליות מלאות כגון E-TURN של BLM Group חוסכות כ-80% בצריכת החשמל לעומת מכונות הידראוליות קונבנציונליות.
המגבלות הללו, מהירות בוכנה מוגבלת, רגישות דיוק כיפוף לחום מערכת, דרישות תחזוקה שוטפת של הנוזל ההידראולי, וסיכון נזילות שמן - הן ידועות ומנוהלות בתעשיית עיבוד המתכת. מפעלים הפועלים עם מכונות תעשייתיות מתקדמות מטמיעים פרוטוקולי תחזוקה מסודרים ומערכות ניטור טמפרטורה כדי למזער את השפעתן. ולמרות כל אלה, מכונת הכיפוף ההידראולית נשארת הבחירה המועדפת לכיפוף ברזל ומתכת עבה - כי שום מנגנון אחר אינו מספק את שילוב הכוח, הגמישות, וזמן המחזור הנדרשים ביישומים תעשייתיים כבדים. ההבנה של המגבלות מובילה ישירות לשאלה: באילו יישומים ספציפיים הכוח ההידראולי הוא הכרחי ולא ניתן להחלפה?
יישומים תעשייתיים אופייניים לכיפוף הידראולי
מבנה פלדה, לוחות עבים, וציוד כבד, אלה הם הסביבות שבהן מכונת כיפוף הידראולית תעשייתית מציגה את יתרונה המכריע. יישומים שדורשים כוח כיפוף גבוה ועמידות לעומסי שיא הם בדיוק הסביבות שבהן המנגנון ההידראולי מצטיין. תעשיית הבנייה, הספנות, והרכב הכבד מסתמכות על כיפוף הידראולי מתכת עבה כי אף מנגנון אחר אינו מסוגל לספק את הכוח הנדרש באופן עקבי.
- מבנה פלדה ותעשיית הבנייה, כיפוף קורות פלדה, זוויות ותעלות לבנייה תעשייתית דורש כוח כיפוף שמכונות הידראוליות מספקות בטווח של 40 עד 1,500 טון. המנגנון ההידראולי מתאים כאן כי קורות פלדה מבניות דורשות לחץ אחיד לאורך כל הכיפוף, לחץ שמנגנון מכני רגיל אינו יכול לשמור עליו. מכונות כיפוף פרופיל הידראוליות משמשות לכיפוף קורות פלדה, זוויות ותעלות בתעשיות מבני פלדה וסדנאות מתכת.
- ייצור מכלים ומיכלים תעשייתיים, כיפוף לוחות עבים בטווח של 1 מ"מ עד 4 מ"מ לייצור מכלים, מיכלים ורכיבי מבנה הוא יישום ייחודי למכונת כיפוף הידראולית למתכת. הלחץ ההידראולי מאפשר שליטה מדויקת בזווית הכיפוף של לוחות עבים, דרישה קריטית לאיטום מיכלים.
- תעשיית הספנות, כיפוף ברזל הידראולי של קורות פלדה, פרופילים ולוחות עבים לבניית גופי אוניות דורש כוח שרק מנגנון הידראולי מסוגל לספק. מכונות כיפוף פרופיל הידראוליות משמשות ספציפית בתעשיית הספנות לכיפוף מבני פלדה גדולים.
- ייצור ציוד כבד ומכונות - חלקים למחפרים, עגורנים ושלדות מכונות מיוצרים באמצעות בלמי לחיצה הידראוליים מסוג CNC. המנגנון ההידראולי מתאים כי ציוד כבד דורש כיפוף של לוחות עבים בדיוק גבוה - ובלי כוח הידראולי, עיבוד מתכת בעובי כזה אינו אפשרי.
- תעשיית הרכב הכבד, מכונות כיפוף הידראוליות לצינורות משמשות לייצור מוטות הגנה קדמיים למשאיות, קווי הזרקת דלק ומעגלי קירור. כיפוף ברזל הידראולי מאפשר עיבוד מתכת של אלומיניום, פלדה רכה ונחושת לייצור קורות ועמודים מבניים.
- תשתיות אנרגיה ותעשייה כבדה - מגדלי טורבינות רוח, מעקות גשרים ולוחות יסוד מיוצרים באמצעות מכונות תעשייתיות הידראוליות. כיפוף ברזלי עיגון במתקני ייצור אנרגיה כגון תחנות גז טבעי הוא יישום נוסף שבו כוח הידראולי הוא הפתרון היחיד.
בכל אחד מהיישומים הללו, הבחירה במכונת כיפוף הידראולית אינה עניין של העדפה - היא תוצאה של דרישות כוח שאף מנגנון אחר אינו עומד בהן. אוורסט יבוא מכונות בע"מ מספקת מכונות תעשייתיות לעיבוד מתכת המותאמות לדרישות אלה.
בחירת מכונת כיפוף הידראולית: פרמטרים טכניים מרכזיים
כוח כיפוף בטונות, אורך כיפוף במ"מ, ומהירות בוכנה, שלושת הפרמטרים האלה קובעים אם מכונת כיפוף הידראולית תתאים לצרכי הייצור שלך. הבחירה הנכונה מתחילה בהגדרת החומר העבה ביותר שמעבדים, ומשם נגזרים כל שאר הנתונים הטכניים. כפי שמציין Misgana Mulat, מנהל מכירות ב-BLM GROUP USA: סוג החומר ומידות החלקים הם הפרמטרים הראשונים שיש לקבוע בכל בחירת מכונה.
כלל האצבע המקצועי הוא לאתר את "נקודת המתיקות" לפי כלל 80-20: לאיזה טווח גדלים שייכים 80% מהחלקים שמעבדים? סביב הטווח הזה בוחרים את הפרמטרים הטכניים, ולא לפי הפריט הגדול ביותר שמעבדים אחת לשנה.
הפרמטרים הטכניים המרכזיים
| פרמטר | טווח אופייני | משמעות מעשית |
|---|---|---|
| כוח כיפוף בטונות | 10–20 טון (מיני) / 200 tons (תעשייתי) | מותאם לעובי ולסוג החומר, לפלדה בעובי רבע אינץ' נדרשים 20–30 טון |
| אורך כיפוף במ"מ | 500 מ"מ (מיני) עד 3000 מ"מ (תעשייתי) | קובע את הגודל המרבי של הפריט שניתן לכפף; ארוך יותר = כוח גדול יותר נדרש |
| לחץ עבודה בבר | עד 207 בר (3000 psi) | גבול הלחץ הקריטי שאין לחרוג ממנו; דיוק מיטבי מושג בשילוב לחץ של 2000 psi |
| שבץ בוכנה | משתנה לפי דגם | קובע את עומק הכיפוף המרבי האפשרי במכונה |
| מהירות בוכנה | משתנה לפי מערכת | משפיעה ישירות על קצב הייצור; מהירות גבוהה יותר עשויה להשפיע על דיוק הזווית |
| קיבולת עובי חומר | 0.8–4.0 מ"מ (לפח) / עבה יותר לתעשייה כבדה | מכונת כיפוף פחים הידראולית מיני מעבדת 0.8–3.0 מ"מ; מכונות תעשייתיות מגיעות ל-4 מ"מ ומעלה |
דיוק ומרווח ביטחון
דיוק הכיפוף הוא פרמטר שלא מופיע תמיד בדף המפרט, אך הוא קריטי. בתהליכי כיפוף קר הידראוליים, הסטייה המרבית המותרת היא לא יותר מ-1° מהזווית הנומינלית. סטייה גדולה יותר פוגעת באיכות החלק ומחייבת עיבוד נוסף.
בעת בחירת מכונת כיפוף הידראולית תעשייתית, חשוב לבדוק את לחץ העבודה המרבי בנתוני היצרן ולוודא שהמכונה עובדת בטווח הבטוח. מכונות CNC מתקדמות משלבות בקרת PID שמונעת אי-יציבות ומשפרת את דיוק עיבוד המתכת.
תהליך הבחירה המעשי
- שלב 1 - הגדרת חומר: קבע את עובי החומר העבה ביותר וסוג המתכת (פלדה רכה, אלומיניום, ברזל)
- שלב 2 - חישוב כוח כיפוף בטונות: התאם לעובי ולאורך הכיפוף הנדרש, כולל מרווח ביטחון
- שלב 3 - קביעת אורך כיפוף במ"מ: לפי הגודל המרבי של הפריטים שמעבדים ב-80% מהזמן
- שלב 4, בדיקת לחץ עבודה בבר: ודא שהמכונה עומדת בדרישות הלחץ ללא חריגה מהגבול הקריטי
- שלב 5 - הערכת מהירות בוכנה ושבץ בוכנה: לפי קצב הייצור הנדרש ועומק הכיפוף
בחירת מכונת כיפוף הידראולית נכונה - בין אם למפעל כיפוף ברזל קטן ובין אם לקו ייצור תעשייתי מלא - מסתכמת בתהליך אחד: מגדירים צרכי ייצור, מחשבים פרמטרים נדרשים, ובוחרים מכונה שעומדת בדרישות עם מרווח ביטחון מספק. אוורסט יבוא מכונות בע"מ מציעה מגוון מכונות תעשייתיות לעיבוד מתכת, כולל מכונות לייזר לתעשייה ומכונות פייבר לייזר, שמשלימות את קו הכיפוף ההידראולי לפתרון ייצור מלא.
תחזוקה ובטיחות של מכונת הכיפוף ההידראולית
תחזוקה נכונה של מכונת הכיפוף ההידראולית מבטיחה אורך חיים ארוך ותפעול בטוח. מומלץ לפעול לפי לוח זמנים קבוע: יומי, שבועי וחודשי.
- בדיקה יומית: נקו שבבי מתכת מהמכונה, הקשיבו לרעשים חריגים ובדקו נזילות שמן הידראולי.
- בדיקה שבועית: בדקו את רמת השמן ההידראולי ומצבו. שמן שהתכהה או קצף מעיד על זיהום ויש להחליפו מיד.
- תחזוקת צינורות ושסתומים: בדקו באופן סדיר את הצינורות ההידראוליים ושסתומי הבטיחות, תחזוקה זו מונעת השבתה יקרה ומאריכה את חיי המכונה.
- נוהל לפני ניקוי: לפני כל פעולת תחזוקה, החזירו את תבניות הכיפוף למקומן וכבו את המכונה לחלוטין.
- בטיחות בתפעול: הכשירו את המפעילים, שמרו על פרוטוקולי בטיחות ושמרו על מרחק בטוח מהמכונה בזמן פעולה.
עמידה בנהלים אלה מפחיתה סיכון לתקלות ומבטיחה תפעול בטוח ויעיל לאורך זמן.
שאלות נפוצות על מכונות כיפוף הידראוליות
איך עובדת מכונת כיפוף הידראולית?
מכונת כיפוף הידראולית משתמשת בלחץ שמן הידראולי ליצירת כוח כיפוף גבוה, המאפשר עיבוד פח ולוחות מתכת בדיוק גבוה. היא מתאימה לתעשיות בנייה, רכב ואווירונאוטיקה.
כמה כוח יש למכונת כיפוף הידראולית?
כוח הכיפוף נמדד בקילו-ניוטון (kN) או טונות. אורך העבודה נע בין 1,250 מ"מ למעלה מ-4,000 מ"מ בהתאם לדגם.
האם מכונת כיפוף הידראולית מתאימה לפח עבה?
כן. המכונה מסוגלת לכופף פלדה, נירוסטה ואלומיניום, ומתאימה לעיבוד פח עבה הדורש כוח טונות גבוה. עובי פח אופייני לעיבוד סטנדרטי עומד על 4 מ"מ.
Additional articles:

מכונות כיפוף פח למכירה: חדשה או יד שנייה, המדריך לקונה החכם


כיפוף מתכת לפי עובי וחומר: מה מכונת הכיפוף שלך מסוגלת לעשות

מכונות כיפוף CNC: כיצד בקר ממוחשב הופך כיפוף מתכת לתהליך מדויק וחזרתי