
מכונות פייבר לייזר לחיתוך צינורות ופרופילים: טכנולוגיה, פרמטרים ויישומים תעשייתיים
בעולם עיבוד המתכת התעשייתי, חיתוך צינורות ופרופילים מציב אתגרים שמכונות לייזר שטוחות פשוט אינן מסוגלות להתמודד איתם, וכאן נכנסות לתמונה מכונות פייבר לייזר ייעודיות עם ציר מסתובב. בניגוד למערכות חיתוך קונבנציונליות, טכנולוגיה זו מאפשרת לעבד גופים תלת-ממדיים ארוכים, מצינורות עגולים ועד פרופילי H, C ו-L, בדיוק מיקרומטרי ובמהירות שלא הייתה אפשרית בעבר. מאמר זה מוקדש כולו לעומק הטכני של מכונות אלו: ממנגנון ה-Chuck המסתובב, דרך טבלאות הפרמטרים הקריטיים, ועד ליישומים התעשייתיים הספציפיים בתחומי הרכב, הבנייה והתשתיות. אם אתם מחפשים הבנה מקיפה של הטכנולוגיה, החומרים הנתמכים, סוגי הפעולות האפשריות, ושיקולי הבחירה הנכונה, מצאתם את המקום הנכון.
מהי מכונת פייבר לייזר לחיתוך צינורות ופרופילים?
מכונת פייבר לייזר לצינורות היא מערכת CNC מיוחדת המשתמשת בקרן לייזר עוצמתית לחיתוך צינורות ופרופילי מתכת - גופים תלת-ממדיים ארוכים, בניגוד מוחלט למכונה שטוחה המיועדת לעיבוד לוחות בלבד. ההבחנה הזו היא הבסיס להבנת הטכנולוגיה: מכונה שטוחה עובדת על ציר X-Y בלבד, ואינה מסוגלת מבנית לאחוז בצינור ולסובב אותו. מכונת פייבר לייזר לצינורות נבנתה מהיסוד לצורך שונה לחלוטין.
עקרון הפעולה הבסיסי של המכונה מבוסס על ציר מסתובב - המכונה בתחום rotary axis, הכולל מנגנון chuck האוחז בצינור או בפרופיל ומסובב אותו בסנכרון מדויק עם תנועת ראש החיתוך. בעוד הצינור מסתובב, ראש החיתוך מנחה את קרן הלייזר לאורך נתיב שנוצר בתוכנת CAD/CAM ומבוקר על ידי בקר CNC. תיאום זה בין הסיבוב לבין תנועת ראש החיתוך הוא שמאפשר חיתוך מדויק על פני כל היקף הגוף התלת-ממדי, דבר שמכונה שטוחה אינה מסוגלת לו. קרן הלייזר פועלת באורך גל של 1064 ננומטר ומגיעה לדיוק חיתוך של ±0.1 מ"מ.
מבחינה מכנית, מכונת פייבר לייזר לצינורות מצוידת בשלושה או ארבעה chucks מסתובבים המחזיקים ומזיזים את הצינור לאורך ציר החיתוך. מערכת זו מאפשרת עיבוד גופים תלת-ממדיים ארוכים באורך של עד 12 מטר, עם קוטר חיצוני בין 10 מ"מ ל-350 מ"מ. טווח עוצמות הלייזר הזמינות נע בין 1500W ל-20,000W, בהתאם לסוג החומר ועובי הדופן. ראש החיתוך מסוגל לבצע חיתוכי הטיה (bevel) בזוויות של 15, 30 ו-45 מעלות לצורכי ריתוך והרכבה.
המכונה מסוגלת לעבד מגוון רחב של פרופילים: צינורות עגולים, מרובעים, מלבניים, אליפטיים, H-beam, I-beam, זוויות פלדה ופרופילים בצורות מיוחדות. הצורך במכונה ייעודית נובע ישירות מהמגבלה המבנית של מכונות שטוחות - אלו אינן יכולות לאחוז בגופים תלת-ממדיים ארוכים ולסובב אותם, ולכן חיתוך צינורות ופרופילים בלייזר מחייב ציר מסתובב ייעודי. מכונות פייבר לייזר לעיבוד מתכת כוללות מספר סוגים שונים, ומאמר זה מתמקד אך ורק בסוג הייעודי לחיתוך צינורות ופרופילים. אוורסט יבוא מכונות בע"מ מייבאת מכונות מסוג זה לשוק הישראלי, ומציעה מגוון פתרונות עיבוד מתכת תעשייתיים.
מנגנון הציר המסתובב (Chuck), לב המכונה לחיתוך צינורות
הציר המסתובב, ה-chuck, או rotary axis בשמו הטכני, הוא הרכיב המרכזי שמבדיל מכונות פייבר לייזר לצינורות מכל מכונת חיתוך לייזר אחרת. בלעדיו, חיתוך לייזר על גופים תלת-ממדיים ארוכים אינו אפשרי.
מנגנון האחיזה: כיצד ה-Chuck אוחז בצינור
ה-chuck ממלא תפקיד כפול: אחיזה מאובטחת של הצינור וסיבובו המדויק במהלך החיתוך. מנגנון האחיזה כולל לסתות (jaws) המתאימות את עצמן לקוטר הצינור, בין אם מדובר בצינור עגול, מרובע או מלבני.
מנגנון האחיזה הצף (Floating Clamping Device) כולל בלוק אחיזה עליון ותחתון הפועלים יחד. משטחי האחיזה מצופים בריפוד אלסטי למניעת נזק לחומר. האחיזה חייבת להיות יציבה לחלוטין - כל רעידה קטנה פוגעת ישירות באיכות החיתוך.
מכונות תעשייתיות מתקדמות מצוידות בשני צירים (Two Chucks) הפועלים בזוגות. שני ה-chucks יחד שומרים על יציבות הצינור לאורך כל תהליך עיבוד המתכת, במיוחד בצינורות ארוכים.
סנכרון תנועה: הנקודה הטכנית שמתחרים אינם מסבירים
זהו הלב האמיתי של הטכנולוגיה. ראש החיתוך נע בתנועת X-Y-Z, שלושה צירים לינאריים, בעוד הציר המסתובב מבצע תנועת סיבוב של הצינור. שתי התנועות חייבות להיות מסונכרנות בדיוק גבוה.
מערכת הבקרה (CNC) רב-צירית מנהלת את סנכרון התנועה הזה באמצעות מנועי סרוו. דיוק מיקום ציר X ו-Y במכונות מסוג זה מגיע ל-0.05 מ"מ, עם דיוק חזרתיות של 0.03 מ"מ. מהירות תנועת ציר X מגיעה ל-95 מ'/דקה, וציר Y ל-70 מ'/דקה.
כאשר הסנכרון בין תנועת הסיבוב של הציר לבין תנועת X-Y-Z של ראש החיתוך מדויק, המכונה מסוגלת לייצר חיתוכים מורכבים - חורים, לשוניות, חריצים ושיפועים - הכל בהגדרה אחת, ללא הזזת הצינור.
תמיכה אחורית לצינורות ארוכים
צינור ארוך יוצר בעיה פיזיקלית: הוא נוטה להתכופף ולהתנדנד כאשר הציר מסובב אותו. לחצים פנימיים, תפר ריתוך ונטיית הצינור לכפיפה, כל אלה מאיימים על דיוק החיתוך.
מכונות פייבר לייזר ייעודיות לצינורות כוללות מערכת תמיכה אחורית (follower rest) שתומכת בצינור לאורך כל אזור העבודה. אזור העבודה במכונות תעשייתיות מגיע ל-6,500 מ"מ. ללא תמיכה זו, חיתוך צינורות ארוכים על מכונת לייזר שטוחה עם ציר סיבוב פשוט, יוצר בעיות יציבות חמורות.
מזין אוטומטי: ייצור בנפח גבוה
מכונות לייזר לתעשייה מתקדמות כוללות מרכיב מזין אוטומטי (Feeding Assembly). המפעיל טוען את החומר, בוחר תוכנית, ומתחיל בחיתוך - המכונה מזינה את הצינורות לציר באופן אוטומטי לאורך מסילות הנחייה. זהו יתרון קריטי לייצור בנפח גבוה, שכן הוא מבטל את הצורך בהתערבות ידנית בין חיתוך לחיתוך.
- אחיזה - לסתות מתכווננות עם ריפוד אלסטי לכל סוגי הפרופילים
- סנכרון תנועה - בקרת CNC מסנכרנת תנועת סיבוב עם תנועת X-Y-Z של ראש החיתוך
- תמיכה אחורית, מונעת כיפוף ורעידות בצינורות ארוכים
- מזין אוטומטי, הזנת צינורות ללא התערבות ידנית לייצור רציף
הבנת מנגנון הציר המסתובב מסבירה מדוע מכונות מסוג זה תומכות במגוון רחב כל כך של פרופילים וצורות - נושא שנפרט בהמשך.
סוגי צינורות ופרופילים שניתן לחתוך בפייבר לייזר
מכונות פייבר לייזר עם ציר מסתובב תומכות במגוון רחב של פרופילים, החל מצינור עגול פשוט ועד פרופילים פתוחים מורכבים. חיתוך לייזר של צינורות ופרופילים מתכתיים מחליף תהליכים ישנים כגון כיפוף ברזל וחיתוך ברזל ידני, ומאפשר דיוק גבוה יותר. בניגוד למכונות CNC קלאסיות, מכונות תעשייתיות מסוג פייבר לייזר מתאימות את פרמטרי החיתוך אוטומטית לכל פרופיל.
| סוג פרופיל | שם באנגלית | סוג (סגור/פתוח) | האתגר הטכני |
|---|---|---|---|
| צינור עגול | Round Tube | סגור | מיקום החיתוך על הצינור משפיע על איכות הביצועים - נדרש סיבוב מדויק |
| צינור מרובע | Square Tube | סגור | פרמטרים כגון נקודת מיקוד, לחץ גז ומרחק נחיר משפיעים על גימור פני השטח |
| צינור מלבני | Rectangular Tube | סגור | יחס הממדים בין הצלעות מחייב כיול מדויק של ראש החיתוך |
| צינור אובלי | Oval Tube | סגור | צורה לא סימטרית, מחייבת הגדרה אוטומטית של הפרופיל |
| פרופיל H | H-Beam / Wide Flange | פתוח | אחיזה מורכבת, הפרופיל אינו סגור, נדרש מנגנון תמיכה ייעודי |
| פרופיל I | I-Beam | פתוח | דומה לפרופיל H - אתגרי אחיזה זהים, נפוץ בתעשייה הכבדה |
| פרופיל L (זווית) | Angle / L-Profile | פתוח | שתי צלעות בזווית - מחייב מיקום יציב למניעת רטט בחיתוך |
| פרופיל U (ערוץ) | Channel / U-Profile | פתוח | צורת ערוץ פתוחה - נדרשת אחיזה מותאמת שלא תחסום את קרן הלייזר |
ההבחנה בין פרופילים סגורים לפרופילים פתוחים קריטית לבחירת מנגנון האחיזה. פרופילים סגורים מאפשרים אחיזה היקפית יציבה, בעוד שפרופיל H, פרופיל I, פרופיל L ופרופיל U מציבים אתגרי אחיזה שונים לחלוטין. מכונות CNC מסוג פייבר לייזר, בניגוד למכונות תעשייתיות מסורתיות המשמשות לכיפוף ברזל וחיתוך ברזל, כוללות מערכות הגדרה אוטומטית המתאימות את האחיזה לכל סוג פרופיל - ומייעלות את תהליך חיתוך הלייזר כולו.
פרמטרים טכניים קריטיים: קוטר, אורך, עובי דופן והספק לייזר
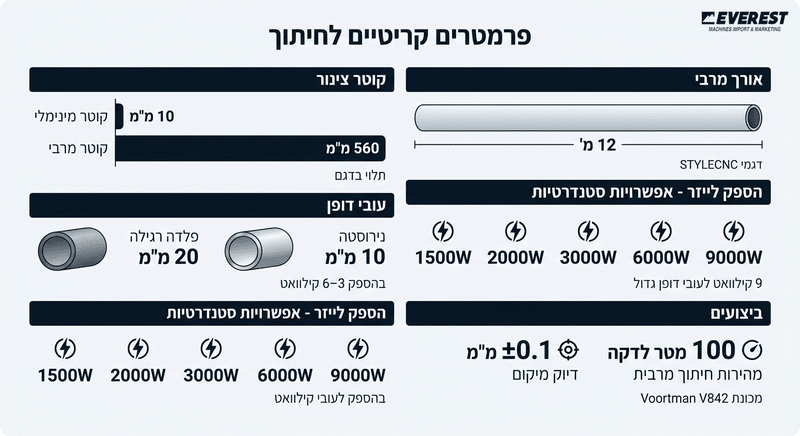
בחירת מכונת פייבר לייזר לחיתוך צינורות מתחילה בהבנת ארבעה פרמטרים קריטיים: קוטר מרבי, קוטר מינימלי, אורך מרבי של הצינור, ועובי דופן - כל אלה תלויים ישירות בהספק הלייזר בקילוואט. ללא התאמה בין פרמטרים אלה לצרכי הייצור, גם מכונות תעשייתיות מתקדמות לא יספקו את הביצועים הנדרשים.
| פרמטר | טווח / ערך | הערות |
|---|---|---|
| קוטר מינימלי | 10 מ"מ | טווח נפוץ ברוב מכונות הפייבר לייזר לצינורות |
| קוטר מרבי | 560 מ"מ | תלוי בדגם; TruLaser Tube 7000 מגיע עד 290 מ"מ |
| אורך מרבי | 12 מטר | דגמי STYLECNC; דגמי Bystronic ו-Otinus עד 6 מטר |
| עובי דופן - פלדה רגילה | עד 20 מ"מ | בהספק של 3–6 קילוואט |
| עובי דופן, נירוסטה | עד 10 מ"מ | בהספק של 3–6 קילוואט |
| הספק לייזר - אפשרויות סטנדרטיות | 1500W, 2000W, 3000W, 6000W, 9000W | 9 קילוואט (TruLaser Tube 7000) לעובי דופן גדול |
| דיוק מיקום | ±0.1 מ"מ | מכונת Voortman V842 |
| מהירות חיתוך מרבית | 100 מטר לדקה | מכונת Voortman V842 |
הקשר בין הספק הלייזר לעובי הדופן הוא המשתנה הקריטי ביותר בחיתוך לייזר של צינורות. Daniel Brenner מ-Bystronic ציין כי 6 קילוואט מספיקים לרוב השימושים, אך פינות עבות של צינורות מרובעים דורשות הספק גבוה יותר. מכונות CNC בהספק 9 קילוואט כמו TruLaser Tube 7000 מגדילות פרודוקטיביות בעד 30% ומהירות הזנה בעד 150% בחיתוך פלדה רגילה בעובי 8 מ"מ.
לקריאת הטבלה: אתרו תחילה את עובי הדופן הנדרש לפי חומר (פלדה או נירוסטה), ולאחר מכן בחרו הספק לייזר מתאים. מכונות פייבר לייזר עם 1500W או 3000W מתאימות לעיבוד מתכת קל עד בינוני, בעוד שעבודה עם נירוסטה בעובי דופן גדול דורשת לפחות 6 קילוואט. חברת אוורסט יבוא מכונות בע"מ מציעה ייעוץ טכני להתאמת הספק לצרכי הייצור הספציפיים.
חומרים נתמכים לחיתוך צינורות ופרופילים בפייבר לייזר
מכונות פייבר לייזר לחיתוך צינורות תומכות במגוון רחב של חומרים, אך לכל חומר יש התנהגות ייחודית בחיתוך לייזר, ובמיוחד כאשר מדובר בצינורות ולא בלוחות שטוחים. פלדה פחמנית, נירוסטה ואלומיניום הם החומרים הנפוצים ביותר בעיבוד מתכת תעשייתי, אך נחושת ופליז נמצאים גם הם בשימוש נרחב.
- פלדה פחמנית - חומר הבסיס הנפוץ ביותר בחיתוך לייזר תעשייתי. גז החיתוך המומלץ הוא גז חמצן, המייצר תגובה אקסותרמית המסייעת לחיתוך. מכונות 6000W יכולות לחתוך פלדה פחמנית עד עובי 25 מ"מ. בחיתוך צינורות, עובי הדופן המשתנה לאורך הפרופיל דורש שמירה על עקביות לחץ הגז.
- נירוסטה - מתאימה לחיתוך עם גז חנקן למניעת חמצון הקצה. מכונת לייזר לצינורות נירוסטה בעוצמת 6000W מגיעה לעובי 18 מ"מ. מחקר על צינורות AISI 316L הראה כי שימוש בגז ארגון או גז אוויר דחוס בתוך הצינור מפחית משמעותית היווצרות שאריות בדופן האחורי - אתגר ייחודי לצינורות שאינו קיים בלוחות שטוחים.
- אלומיניום, חיתוך פרופיל אלומיניום בלייזר מציב אתגרים ייחודיים. האלומיניום מחזיר אור אינפרא-אדום ומפזר חום במהירות. בצינורות, קרן הלייזר פוגעת בדופן בזווית משתנה - מה שמגביר את בעיית ההשתקפות לעומת לוח שטוח. גז חמצן בלבד גורם לשריפת החומר; גז חנקן בלבד יוצר פסים בקצה. לפי מומחה הגזים David Bell, שילוב של שני הגזים מייצר חתך נקי יותר. גז אוויר בלחץ גבוה יכול להשיג איכות קצה טובה יותר מחנקן טהור בטווח עוביים בינוני. עוצמת 6000W מאפשרת חיתוך עד 16 מ"מ.
- נחושת ופליז, שני החומרים הם מתכות רפלקטיביות עם הולכת חום גבוהה. מכונות פייבר לייזר תומכות בחיתוכם עד עובי 10 מ"מ בעוצמת 6000W. בחיתוך צינורות נחושת ופליז, ההשתקפות בזווית הפגיעה של הקרן בדופן הצינור דורשת הגדרות שונות מאשר בלוחות שטוחים, כולל התאמת מיקוד ולחץ גז.
מכונות תעשייתיות מתקדמות לחיתוך צינורות, כגון אלו שמייבאת אוורסט יבוא מכונות בע"מ, מגיעות עם פרמטרים מוגדרים מראש לכל חומר - מה שמקצר משמעותית את זמן ההכנה בין חיתוך לייזר של חומר אחד לאחר.
פעולות חיתוך אפשריות על צינורות ופרופילים
חיתוך ישר הוא הפעולה הבסיסית ביותר שמכונות פייבר לייזר מבצעות על צינורות ופרופילים, אך זהו רק ההתחלה. בניגוד לעיבוד מכני מסורתי, מכונות CNC לחיתוך לייזר מאפשרות מעבר בין פעולות מורכבות שונות ללא החלפת כלי.
- חיתוך ישר, חיתוך אנכי לציר הצינור. זוהי הפעולה הנפוצה ביותר בחיתוך ברזל ופרופילי מתכת, ומשמשת לקיצוב צינורות לאורך מדויק.
- חיתוך בזווית (miter cut), חיתוך הקצה בזווית לצורך חיבורים מדויקים בין פרופילים. ראש חיתוך תלת-ממדי (3D) מאפשר ביצוע חיתוך בזווית מורכב שאינו אפשרי בחיתוך שטוח רגיל. חיתוך בזווית ו-miter cut הם הבסיס לחיבורי מסגרות ומבנים.
- קידוח חורים בדופן - יצירת חורים עגולים, מלבניים וצורות מורכבות בדופן הצינור. חיתוך לייזר מאפשר קונטורים מורכבים כולל קצוות תלולים, פעולה שקשה לביצוע בשיטות מסורתיות.
- חריצים (slots) - חריצים לאורך דופן הצינור לצורך חיבורים מכניים, אוורור או עיצוב מבני. חריצים מדויקים הם יתרון מהותי של חיתוך לייזר לעומת כלי חיתוך מכניים.
- קצוות לחיבורים (coping / saddle cut), חיתוך קצה הצינור בצורה מותאמת לחיבור לצינור אחר, ליצירת חיבורי T ו-Y. זהו חיתוך מורכב במיוחד, מכונות כמו ה-APC של HGG מבצעות coping מלא על צינורות עגולים וחתכי קופסה בפעולה אחת. ב-saddle set-in connections, הקצה מעוצב בדיוק גבוה לחיבור רציף וחזק.
- חיתוך קופסה ופרופילים פתוחים, חיתוך מורכב של פרופילי H, I, L וזווית פלדה, המחייב הסתגלות אוטומטית של המכונה לצורת החתך. מכונות תעשייתיות מתקדמות מבצעות הגדרה אוטומטית ללא התאמות ידניות.
כל פעולות עיבוד המתכת הללו מתוכנתות ב-CNC ייעודי ומבוצעות ברצף אחד. אוורסט יבוא מכונות בע"מ מציעה מכונות לייזר לתעשייה המשלבות את כל הפעולות הללו בפלטפורמה אחת, יתרון משמעותי לייצור מבני צינורות מלאים בדיוק גבוה.
יתרונות פייבר לייזר על פני שיטות מסורתיות לחיתוך צינורות
מסור, פלזמה ועיבוד מכני היו שנים ארוכות הפתרונות הסטנדרטיים לחיתוך צינורות מתכת. כיום, מכונות פייבר לייזר משנות את המשוואה, עם דיוק, מהירות חיתוך וגמישות שהשיטות המסורתיות אינן מסוגלות להתחרות בהן. הטבלה הבאה מציגה השוואה ישירה בין הטכנולוגיות, על בסיס נתוני מחקר מאומתים.
| פרמטר | פייבר לייזר | פלזמה | מסור | עיבוד מכני |
|---|---|---|---|---|
| דיוק חיתוך | ±0.1 מ"מ (דיוק ברמת מיקרומטר) | נמוך יחסית | בינוני | גבוה, אך תלוי בכלי |
| אזור מושפע חום (HAZ) | קטן מאוד | גדול | ללא HAZ | ללא HAZ |
| גמישות פרופילים | עגול, מרובע, אליפטי, פתוח, ללא החלפת כלי | מוגבלת | מוגבלת מאוד | מוגבלת |
| חיתוכים מורכבים (saddle, miter, חורים בדופן) | אפשרי במלואו | חלקי | לא אפשרי | אפשרי, אך איטי ויקר |
| איכות שטח החיתוך | גבוהה, קצוות חלקים | בינונית - דורשת עיבוד משני | בינונית | גבוהה, אך תלוית כלי |
| צורך בעיבוד משני | מינימלי עד אפסי | גבוה | בינוני | נמוך |
| מתכלים ותחזוקה | ללא מתכלים, תחזוקה נמוכה | מתכלים גבוהים | להבים מתכלים | כלי חיתוך מתכלים |
| רמת אוטומציה | גבוהה, טעינה, חיתוך ופריקה בו-זמנית | בינונית | נמוכה | נמוכה עד בינונית |
פייבר לייזר הוא הבחירה הנכונה כאשר נדרשים דיוק גבוה, חיתוכים מורכבים, וייצור רציף בנפח גבוה. עיבוד מכני עשוי להתאים לחיתוכים בודדים הדורשים דיוק גבוה ללא ציוד לייזר. מסור מתאים לחיתוך ישר פשוט בנפחים קטנים. פלזמה נשארת אופציה לחיתוך חומרים עבים מאוד כאשר הדיוק אינו קריטי. בחיתוך לייזר לצינורות, היתרון המכריע הוא שילוב הדיוק, הגמישות ואפס הצורך בעיבוד משני, שלושה פרמטרים שאף שיטה מסורתית אינה מספקת בו-זמנית. חברות כמו אוורסט יבוא מכונות בע"מ מציעות מכונות פייבר לייזר לחיתוך ברזל וצינורות המשלבות את כל היתרונות הללו במערכת CNC אחת.
יישומים תעשייתיים של חיתוך צינורות ופרופילים בפייבר לייזר
קונסטרוקציות מתכת, ריהוט מתכת ותעשיית הרכב הן שלושת התחומים המובילים המשתמשים במכונות פייבר לייזר לחיתוך צינורות ופרופילים, אך היישומים התעשייתיים רחבים הרבה יותר.
- תעשיית הרכב: חיתוך צינורות פליטה, שלדות רכב ומסגרות מושב. הלייזר מאפשר חיתוך חורים מדויק לחיבורים, דיוק שעיבוד מכני מסורתי אינו מספק בייצור סדרתי.
- קונסטרוקציות מתכת ומבני פלדה: חיתוך קורות H ו-I, מעקות ושערים. מכונות כבדות כמו Voortman V845 מטפלות בפרופילים עד 3 טון, ייעודית למבני פלדה כבדים.
- ריהוט מתכת: ייצור מסגרות כיסאות, שולחנות ומדפים. הגמישות בעיצוב מאפשרת ייצור יחידות בודדות וגם ייצור סדרתי על אותה מכונה.
- מערכות HVAC: חיתוך צינורות ואביזרי חיבור לתשתיות אוורור ומיזוג. הדיוק הגבוה מבטיח חיבורים הדוקים ללא עיבוד נוסף.
- נפט, גז ומבני פלדה: עיבוד צינורות לגשרים, מדפי פלדה ומערכות כיבוי אש - יישומים הדורשים חיתוך בזוויות מדויקות ועמידות חומרית גבוהה.
מערכת BLM GROUP LT12 מבצעת חיתוך פרופילי מתכת בקוטר עד 305 מ"מ, ב-55% פחות זמן בהשוואה למכונות מתחרות באותו קוטר מרבי. בתעשיות עם נפח ייצור גבוה, הפחתה זו משמעותה עשרות אלפי חלקים נוספים בשנה.
מכונות לייזר לתעשייה תומכות בפעולות חיתוך מגוונות, חיתוך ישר, בזווית, חריצה וחריטה - על פרופילים באורך עד 12 מטר. כך מכונות CNC לחיתוך ברזל מחליפות שלב עיבוד שלם בתהליך הייצור.
תוכנת תכנות ייעודית לחיתוך צינורות: Nesting ותכנות ציר מסתובב
תוכנת nesting ייעודית לחיתוך צינורות שונה מהותית מתוכנת nesting ללוחות שטוחים. בעיבוד לוחות, התוכנה מסדרת חלקים על משטח דו-ממדי. בחיתוך צינורות, האתגר שונה לחלוטין, התוכנה חייבת לתכנן את סדר החיתוך לאורך גוף גלילי תלת-ממדי, תוך תיאום מלא עם תכנות ציר מסתובב. כל חיתוך דורש חישוב של זווית הסיבוב, מיקום ראש הלייזר, ותנועה מסונכרנת של שני הצירים יחד. זהו תחום ה-CAD/CAM הייעודי למכונות פייבר לייזר לצינורות.
בפועל, התוכנה מקבלת קובץ DXF או קובץ DWG מתוכנת CAD, ומתרגמת את הגיאומטריה לתנועות CNC מדויקות. תוכנות כמו Lantek Flex3d ו-ArGo של BLM GROUP כוללות אלגוריתמי nesting מתקדמים המחשבים את ייעול חומר לאורך הצינור - ממזערים פסולת על ידי סידור חכם של החלקים לאורך הצינור הגלמי. ArGo אף מחשבת את התארכות החומר ומתקנת את מיקום גיאומטריות החיתוך כדי להבטיח דיוק כבר בחלק הראשון. תוכנת PypeServer מאפשרת ייבוא ישיר מ-Autodesk Revit, AutoCAD ופורמטים סטנדרטיים כמו STEP ו-PCF, מה שמקצר משמעותית את זמן ההכנה.
שלב ה-סימולציה הוא קריטי בתכנות מכונות CNC עם ציר סיבוב. לפני ביצוע חיתוך אמיתי, התוכנה מריצה סימולציה וירטואלית של פעולת המכונה - בודקת התנגשויות, מאמתת את סדר החיתוך ומוודאת שתנועות הציר המסתובב תקינות. מערכת ה-CNC של Mazak, לדוגמה, כוללת מסך רחב המאפשר לאופרטור לבדוק את ה-nesting במבט אחד לפני תחילת העבודה. סימולציה זו חוסכת חומר יקר ומונעת שגיאות יקרות.
חלק מהמכונות מגיעות עם תוכנת CAD/CAM ייעודית של היצרן - פתרון משולב המותאם לדגם המכונה הספציפי. אחרות תומכות בתוכנות צד שלישי. בכל מקרה, תכנות ציר מסתובב נכון הוא הבסיס לחיתוך לייזר מדויק, לייעול חומר אמיתי ולתפוקה גבוהה במכונות תעשייתיות לעיבוד מתכת. בחירת מכונת פייבר לייזר לצינורות צריכה לקחת בחשבון גם את יכולות התוכנה הנלווית - לא רק את פרמטרי החיתוך עצמם.
שיקולי בחירת מכונת פייבר לייזר לחיתוך צינורות
- נפח ייצור ומגוון פרופילים - קבעו מראש את נפח הייצור הנדרש ואת סוגי הפרופילים שתחתכו. מכונה המתאימה לייצור בינוני עשויה שלא להתאים לקווי ייצור עצימים.
- דיוק מיקום חוזר, בדקו את פרמטר ה-repeat positioning accuracy של המכונה. לתעשיות הדורשות סובלנויות הדוקות, זהו הפרמטר הקריטי ביותר בהחלטת הרכישה.
- עלויות תפעול שוטפות, חשבו את עלות החשמל, גז החיתוך (חנקן או חמצן), ותחזוקת עדשות ומראות. עלויות אלו משפיעות ישירות על ה-ROI, שתקופתו הטיפוסית עומדת על 2–5 שנים לייצור בינוני.
- גמישות: מכונה משולבת שטוח וצינור - מפעלים עם מגוון רחב של עבודות ייהנו ממכונה המשלבת חיתוך שטוח וחיתוך צינורות, המשפרת את ניצול המכונה ואת התשואה על ההשקעה.
- בדיקת דוגמאות לפני רכישה - דרשו חיתוך דוגמה על חומרים ופרופילים מהייצור שלכם. בדיקה זו חושפת את איכות החתך, חלקות הפנים ועמידת המכונה בדרישות הספציפיות שלכם.
שאלות נפוצות על מכונות פייבר לייזר לחיתוך צינורות
מהו טווח הקוטר שמכונת פייבר לייזר לחיתוך צינורות יכולה לטפל בו?
מכונת פייבר לייזר לחיתוך צינורות מטפלת בקוטר בין 10 מ"מ ל-560 מ"מ, עם אורך מרבי של 12 מטר לצינור.
אילו צורות צינורות ניתן לחתוך?
המכונה חותכת צינורות עגולים, מרובעים, מלבניים ופרופילים מיוחדים - הכול באמצעות בקר CNC ותוכנת CAD/CAM לדיוק גבוה.
מהו הספק הלייזר הנדרש לחיתוך צינורות מתכת?
טווח ההספק הזמין הוא בין 1500W ל-6000W, כאשר עובי דופן של עד 20 מ"מ בפלדה רכה מחייב הספק של 3 עד 6 קילוואט.
מאמרים נוספים:

מכונות כיפוף פח למכירה: חדשה או יד שנייה, המדריך לקונה החכם


כיפוף מתכת לפי עובי וחומר: מה מכונת הכיפוף שלך מסוגלת לעשות

מכונות כיפוף CNC: כיצד בקר ממוחשב הופך כיפוף מתכת לתהליך מדויק וחזרתי