
מכונות כיפוף CNC: אוטומציה ודיוק מיקרוני בכיפוף מתכת
בעולם עיבוד המתכת המודרני, מכונות כיפוף CNC הפכו לעמוד השדרה של כל מפעל המבקש לייצר חלקים מורכבים בדיוק מיקרוני וביעילות שאין לה תחליף. בעוד שמכונות כיפוף קונבנציונליות מסתמכות על מיומנות האופרטור, הבקר הממוחשב של מכונת ה-CNC משתלט על כל פרמטר בתהליך, ממהירות הירידה ועד זווית הכיפוף המדויקת, ומבטיח תוצאות זהות בין החלק הראשון לאלפי החלקים שאחריו. מאמר זה מתמקד בלב הטכנולוגי של מכונות אלו: כיצד פועל הבקר, אילו מערכות בקרה מובילות קיימות בשוק, כיצד מתבצע תכנות ה-CNC בפועל, ומתי שילוב עם רובוטיקה ומערכות הזנה אוטומטית הופך את ההשקעה לכדאית עסקית. אם אתם שוקלים לשדרג את קו הייצור שלכם או פשוט רוצים להבין מה עומד מאחורי הדיוק המרשים של מכונות אלו, המידע שלפניכם יספק תשובות מפורטות ומעשיות.
מהי מכונת כיפוף CNC וכיצד היא שונה ממכונת כיפוף רגילה
מכונת כיפוף CNC היא כלי ייצור אוטומטי הפועל באמצעות בקר מספרי ממוחשב, Computer Numerical Control, המכפף גיליונות פח, צינורות ופרופילי מתכת לצורות מדויקות. המכונה מקבלת הוראות מספריות מתוכנת CAD, מתרגמת אותן לפקודות תנועה, ומבצעת כל כיפוף באמצעות מנועי סרוו מבוקרים. בתעשייה, המכונה מוכרת לרוב בשמה המקצועי: press brake עם בקר CNC. זהו הכלי המרכזי בכיפוף מתכת תעשייתי מדויק וסדרתי.
כדי להבין מה מייחד את מכונת הכיפוף CNC, חשוב להבחין בין שלושה סוגי מכונות כיפוף שונים. המכונה הידנית - מכונת כיפוף ידנית, תלויה לחלוטין בשיקול דעת המפעיל: הוא קובע את הכוח, הזווית והעומק בכל כיפוף בנפרד. התוצאה מוגבלת ביכולת האנושית ובדיוק שניתן להשיג ידנית. הסוג השני הוא מכונת הכיפוף הקונבנציונלית - שגרתית עם בקרה חלקית - אך ללא תכנות ממוחשב מלא ובלי אוטומציה של פרמטרי הכיפוף. הסוג השלישי הוא מכונת הכיפוף CNC: כאן הבקר הממוחשב - לא המפעיל, שולט בכל פרמטרי הכיפוף. לפי The Fabricator, ההבדל המהותי בין NC ל-CNC הוא ברמת ההחלטה האוטומטית: ב-CNC המחשב שולט באופן מלא בתהליך עם פחות צורך בהתערבות אנושית.
ההשלכות המעשיות של שליטה ממוחשבת מלאה הן משמעותיות. מכונת כיפוף CNC מאפשרת לתכנת זוויות כיפוף ועומקים שונים, ומשיגה חזרתיות של עד ±0.01 מ"מ - דיוק שאינו ניתן להשגה במכונה ידנית. הבקר מנהל את מנועי הסרוו, שולט בכוח המופעל, ומבטיח עקביות בין חלק לחלק לאורך כל סדרת הייצור. כך ניתן לכפף חומרים כמו פלדת אל-חלד, אלומיניום ופליז במהירויות גבוהות ובדיוק מרבי. אוטומציה ברמה זו היא הבסיס לכיפוף מתכת תעשייתי בסקאלה.
ההבנה של מה הבקר עושה היא רק נקודת ההתחלה. השאלה הבאה היא כיצד בדיוק הוא עושה זאת - אילו צירים הוא מנהל, אילו חיישנים מספקים לו משוב, וכיצד כל אלה פועלים יחד לשליטה מדויקת בתהליך הכיפוף.
אופן פעולת בקר CNC במכונת הכיפוף: צירים, חיישנים ובקרת תהליך
בקר CNC במכונת כיפוף שולט על מספר צירים בו-זמנית, כאשר ציר Y1 וציר Y2 הם הלב הפועם של הדיוק המיקרוני. כל ציר אחראי על פרמטר שונה של הכיפוף, וביחד הם יוצרים מערכת בקרה שלמה לכיפוף אוטומטי מתכת בדיוק גבוה. הבקר מקבל תוכנית NC הכוללת קואורדינטות, נתיבי כלי וערכי הזנה, ומעביר לכל ציר ערכי יעד במרווחי זמן קבועים לתנועה חלקה ומדויקת.
הצירים הראשיים ותפקידם בכיפוף CNC דיוק גבוה
- ציר Y1 וציר Y2, בקרת לחץ ועומק הכיפוף:
שני צירים אלה פועלים בסינכרון מלא ושולטים בתנועת הקורה העליונה (הפאנץ'). ציר Y1 שולט בצד שמאל וציר Y2 בצד ימין. שני צירי Y נפרדים - ולא ציר אחד - חיוניים לכיפוף ישר לאורך כל קו הכיפוף: אם אחד מהם חורג מהיעד, הקורה נוטה ומתקבלת זווית לא אחידה. חוסר כיול של ציר Y1 או ציר Y2 גורם לסטייה ניכרת לאורך הקו. - ציר X, מיקום האחורי-עצור:
ציר X שולט במרחק האחורי-עצור מקו הכיפוף. האחורי-עצור הוא מעצור הפלדה שאליו נדחף גיליון המתכת לפני כל כיפוף. ציר X קובע את רוחב הכיפוף המדויק. בקר TP10S מניע את ציר X באמצעות אותות step/direction בתדר מקסימלי של 200 kHz, עם אות כיוון מבודד אופטית. חוסר כיול של ציר X גורר שגיאת מיקום ישירה ברוחב הכיפוף. - ציר R - גובה האחורי-עצור:
ציר R שולט בגובה האחורי-עצור. הוא מאפשר להתאים את מיקום המעצור אנכית בהתאם לעובי הגיליון ולצורת הכיפוף הנדרשת. בדומה לציר X, גם ציר R מונע על ידי הבקר דרך אותות step/direction. שילוב ציר X וציר R יחד מאפשר מיצוב תלת-ממדי מדויק של האחורי-עצור.
רכיבי הבקרה: encoder, חיישן זווית ו-servo motor
מערכת הבקרה של מכונות CNC לעיבוד מתכת מורכבת משלושה רכיבים מרכזיים. ה-encoder (מקודד) מודד את מיקום כל ציר ברציפות ומספק משוב מיקום רציף לבקר. ה-servo motor הוא מנוע הביצוע, הוא מקבל פקודה מהבקר ומניע את הציר בדיוק לנקודת היעד. חיישן זווית מאמת את תוצאת הכיפוף בפועל ומוודא שהזווית שהתקבלה תואמת לזווית שתוכנתה.
מחקר עדכני שילב חיישן לייזר אופטי מסוג VCSEL לניטור בזמן אמת של תזוזה צירית וסיבוב בו-זמנית בשני צירים אורתוגונליים, פריצת דרך בדיוק מדידת הכיפוף.
לולאת הבקרה הסגורה - ההבדל המהותי
לולאת הבקרה הסגורה (closed-loop) היא מה שמבדיל מכונות תעשייתיות מתקדמות ממכונות שגרתיות. הבקר שולח פקודה לציר, ה-encoder מדווח על המיקום בפועל, וחיישן הזווית מאמת את תוצאת הכיפוף, הכל בזמן אמת. אם קיים פער בין היעד לתוצאה, הבקר מתקן מיידית. מערכות כגון PGS-Absolute של FACCIN עם טכנולוגיית Siemens CNC מממשות עיקרון זה עם מיקרו-מיצוב ובקרת מהירות משתנה. בחירת הבקר הנכון - סוגו, יכולות הצירים שלו ואיכות לולאת הבקרה - היא אחת ההחלטות הקריטיות ביותר ברכישת מכונת כיפוף CNC לכיפוף ברזל ועיבוד מתכת מדויק.
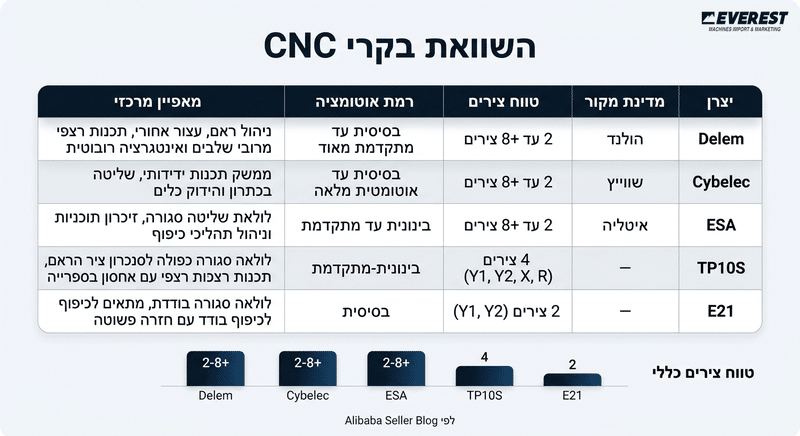
השוואת בקרי CNC נפוצים למכונות כיפוף
בחירת בקר CNC היא אחת ההחלטות הקריטיות ביותר ברכישת מכונת כיפוף תעשייתית, בין אם מדובר במכונות CNC לעיבוד מתכת, מכונות פייבר לייזר, או מערכות חיתוך לייזר משולבות. הבקר קובע את מספר הצירים הנשלטים, יכולות התכנות, ורמת האוטומציה הזמינה. לפי Alibaba Seller Blog, יצרני הבקרים המובילים בשוק הם Delem (הולנד), Cybelec (שווייץ) ו-ESA (איטליה), לצד מערכות קנייניות של Amada ו-Trumpf.
| יצרן | מדינת מקור | טווח צירים כללי | רמת אוטומציה | מאפיין מרכזי |
|---|---|---|---|---|
| Delem | הולנד | 2 עד 8+ צירים | בסיסית עד מתקדמת מאוד | ניהול ראם, עצור אחורי, תכנות רצפי כיפוף מרובי שלבים ואינטגרציה רובוטית |
| Cybelec | שווייץ | 2 עד 8+ צירים | בסיסית עד אוטומטית מלאה | ממשק תכנות ידידותי, שליטה בכתרון והידוק כלים |
| ESA | איטליה | 2 עד 8+ צירים | בינונית עד מתקדמת | לולאת שליטה סגורה, זיכרון תוכניות וניהול תהליכי כיפוף |
| TP10S | - | 4 צירים (Y1, Y2, X, R) | בינונית-מתקדמת | לולאה סגורה כפולה לסנכרון ציר הראם, תכנות רצפי עם אחסון בספרייה |
| E21 | - | 2 צירים (Y1, Y2) | בסיסית | לולאה סגורה בודדת, מתאים לכיפוף בודד עם חזרה פשוטה |
לפי Alibaba Seller Blog, בקרי CNC למכונות כיפוף נעים בין מערכות בסיסיות של 2 צירים, שליטה על מיקום הראם ועצור האחורי, ועד מערכות מתקדמות של 8 צירים ומעלה, הכוללות ניהול ראם, כתרון, הידוק כלים ואינטגרציה רובוטית. לפי Maanshan Genuo Machinery, בקרים אוטומטיים מלאים מסוגלים לנהל בין 3 ל-12 צירים, כולל עצור אחורי מרובה צירים, ומאפשרים תהליכי כיפוף מורכבים ללא התערבות ידנית.
ההבדל המהותי בין הרמות אינו רק מספר הצירים, אלא יכולת זיכרון התוכניות ורמת האינטגרציה הרובוטית. מכונות CNC תעשייתיות המשלבות בקרים מתקדמים, ובמיוחד כאלה המשולבות עם מערכות חיתוך לייזר או חיתוך ברזל אוטומטי - מאפשרות עיבוד מתכת רציף ומדויק ומהוות את עמוד השדרה של קווי ייצור מודרניים.
תכנות מכונת כיפוף CNC: שיטות, כלים ותהליך עבודה
תכנות מכונת כיפוף CNC הוא השלב שקובע את איכות הייצור ואת זמן ההכנה לפני כל סדרה. קיימות שלוש שיטות עיקריות, תכנות ידני, תכנות אופליין, ושילוב CAD/CAM - וכל אחת מתאימה לסוג ייצור שונה. בחירת השיטה הנכונה משפיעה ישירות על כדאיות כיפוף CNC מתכת בסדרות קטנות וגדולות כאחד.
- תכנות ידני ישיר על הבקר
בשיטה זו המפעיל מזין את הפרמטרים ישירות למסך הבקר: עובי החומר, מיקום הכיפוף, זווית הכיפוף ומיקום הכלי. מערכות בקרה כמו DA-66W תומכות גם במצב צעד-אחר-צעד לכוונון מדויק. זמן ההכנה קצר מאוד - מה שהופך שיטה זו לאידיאלית לאב-טיפוס, תיקונים מהירים וחלקים בודדים. החיסרון: תלות בניסיון המפעיל ופוטנציאל לשגיאות אנוש בייצור סדרתי. - תכנות אופליין (Offline Programming)
תכנות אופליין מתבצע מחוץ למכונה, באמצעות תוכנת כיפוף ייעודית. התוכנה בוחרת כלים אוטומטית על בסיס גיאומטריית החלק ותכונות החומר, ומריצה סימולציה לאימות התוכנית לפני הייצור. שיטת Playback - הקלטת פעולות ידניות וחזרה עליהן - מקצרת עוד יותר את זמן ההכנה לסדרות חוזרות. שיטה זו מתאימה לייצור סדרתי עם הכנה מראש, ומפחיתה עצירות מכונה. - שילוב CAD/CAM עם ייבוא קבצי DXF
בשיטה זו תהליך התכנות מתחיל בתוכנת CAD לעיצוב החלק, ולאחר מכן תוכנת CAM מייצרת את תוכנית ה-CNC הכוללת הוראות לכל כיפוף. מערכות מבוססות ענן מוסיפות זיהוי אוטומטי של תכונות הכיפוף, חישוב זמן ייצור וחישוב כוח כיפוף. פורמט DXF הוא הסטנדרט הנפוץ לייבוא קבצי עיצוב ישירות לתוכנת הכיפוף. הסימולציה המובנית מונעת שגיאות יקרות לפני ביצוע בפועל. שיטה זו מתאימה לחלקים מורכבים עם קבצי עיצוב קיימים ולעיבוד מתכת בנפחים גבוהים.
הפרמטר המכריע בבחירת שיטת התכנות הוא זמן ההכנה: ככל שהסדרה גדולה יותר, כך ההשקעה בתכנות אופליין או CAD/CAM מחזירה את עצמה מהר יותר. מכונות תעשייתיות מתקדמות, כולל אלו שאוורסט יבוא מכונות בע"מ מייבאת - תומכות בכל שלוש השיטות, ומאפשרות גמישות מרבית בין ייצור חד-פעמי לסדרתי. בסעיף הבא נבחן כיצד האוטומציה הממוחשבת מתרגמת יתרונות אלה לדיוק מדיד וחזרתיות גבוהה בכיפוף ברזל ומתכת.
יתרונות האוטומציה בכיפוף CNC: דיוק, חזרתיות והפחתת שגיאות
אוטומציה ממוחשבת בכיפוף מתכת שונה מהותית מאוטומציה מכנית פשוטה. מכונת כיפוף CNC אינה רק מבצעת תנועות קבועות, היא מודדת, מחשבת ומתקנת בזמן אמת. ההבדל הזה הוא שמאפשר דיוק ±0.1 מ"מ ומעלה, חזרתיות כיפוף עקבית בין אלפי חלקים, ומניעת שגיאות אנוש בסיסיות.
חשוב להבחין בין שני מושגים שמתחרים רבים מבלבלים ביניהם: דיוק (accuracy) מתאר כמה קרוב הכיפוף לערך המטרה, ואילו חזרתיות כיפוף (repeatability) מתארת כמה עקבי הכיפוף בין חלק לחלק. מכונת כיפוף CNC מצטיינת בשניהם, ולא רק באחד מהם.
- דיוק מיקרוני מאומת ניסויית: מערכת בקרה דו-ליבתית מגיעה לדיוק מיקום של ±0.01 מ"מ ושגיאת סנכרון של ≤0.05 מ"מ. אימות ניסויי הראה שגיאת עיצוב ממוצעת של 0.798% בלבד על פני פרופילים ברדיוסים שונים.
- חזרתיות כיפוף גבוהה בין חלקים: מכבשי Cincinnati שומרים על חזרתיות ראם בתוך 0.0004 אינץ'. עקביות זו מבטיחה שחלק מאה זהה לחלק ראשון, גם בייצור סדרתי ממושך.
- סטיית זווית מינימלית: מתודולוגיה מבוססת מערכת בקרה משובצת מגבילה את סטיית זווית הכיפוף הסופית לתוך 0.3 מעלות. זה קריטי בתעשיות כמו תעופה ורכב הדורשות סבילויות הדוקות.
- מניעת שגיאות אנוש בהגדרת פרמטרים: אוטומציה בכיפוף מתכת מבטלת שגיאות אנוש ועייפות מפעיל. מערכת ACB Laser של TRUMPF מודדת ומתאימה אוטומטית את זווית הכיפוף לפני כל תהליך, גם כאשר תכונות החומר משתנות בין אצוות.
- קיצור זמן הכנה בין סדרות: מסגרת תכנון אוטונומית מבוססת ענן מפחיתה את זמן ההכנה על ידי אוטומציה של זיהוי תכונות ובחירת כלים. מכונת TruBend Center 7020 מפחיתה את זמן המחזור עד 80% בהשוואה למכבשי לחיצה ידניים.
- שיפור תפוקה בייצור סדרתי: מודל T-CNN לכיפוף CNC קר מפחית את מספר הצעדים הנדרשים לכל פעולה ב-75% בזמן הייצור. דור TruBend 3000 מפחית את זמן התפוקה בכ-40% בהשוואה לדגם הקודם.
- עקביות ייצור לאורך משמרות ארוכות: שילוב רובוטיקה עם מכונות CNC מבטיח עיבוד מתכת עקבי גם בפעולה ללא השגחה בלילה. מערכת EGB + COBOT של AMADA מאפשרת מעבר גמיש בין כיפוף ידני לאוטומטי תוך הפחתת תלות במפעיל.
שילוב מכונת כיפוף CNC עם רובוטיקה ומערכות הזנה אוטומטית
זרוע רובוטית, מערכת הזנה אוטומטית ומכונת כיפוף CNC, שלושת המרכיבים האלה יוצרים יחד תא ייצור אוטומטי מלא. מכונת כיפוף CNC אינה חייבת לפעול כמכונה עצמאית. היא יכולה להיות לב פועם של תא ייצור שלם, שבו חומר גלם נכנס בצד אחד וחלקים מוגמרים יוצאים בצד השני - ללא מגע יד אדם.
השילוב עם זרוע רובוטית הוא הרכיב המרכזי באינטגרציה. הרובוט מבצע שלושה תפקידים עיקריים: הוא אוסף גיליונות מתכת ממערכת ההזנה האוטומטית, מחזיק אותם במהלך הכיפוף בסנכרון מלא עם תנועת הדי, ומניח את החלק המוגמר בתחנת הפלט. בתא כיפוף רובוטי מודרני, תוכנת הכיפוף מייצרת אוטומטית את תוכנית הרובוט - כולל מיקומי אחיזה, זיהוי התנגשויות והישגיות הרובוט - ללא הוראת תנועה ידנית. מערכת מעקב גיליון (Sheet Following System) מסנכרנת את תנועות הרובוט עם תנועת המכבש בזמן אמת, מה שמבטיח כיפופים מדויקים גם בחלקים מורכבים.
מערכת הזנה אוטומטית כוללת מסועים, מערמות ותחנות ריבוע (squaring station) שמכינות את הגיליון לפני שהזרוע הרובוטית אוספת אותו. תכנון זרימת החומר הוא שלב קריטי: יש להבין כיצד החומר נכנס למפעל, מגיע לתא, נאסף על ידי הרובוט ומוסר לאחר הכיפוף. חלק מהמערכות כוללות גם תחנת אחיזה מחדש (re-grip station) לטיפול בחלקים שדורשים שינוי אחיזה בין כיפוף לכיפוף. תא הכיפוף הנייד של Bystronic, לדוגמה, משתמש ברובוט 6 צירים ומאפשר מעבר בין מצב אוטומטי לידני תוך פחות מ-10 דקות.
האינטגרציה בין הרכיבים מתבססת על פרוטוקול תקשורת מוגדר. בקר ה-CNC חייב לתמוך בממשקי תקשורת תואמים לרובוט ולמערכת ניהול הייצור. פרוטוקול EUROMAP הוא תקן תעשייתי המשמש לתקשורת בין מכונות עיבוד לבין מערכות אוטומציה. בקרים מתקדמים כמו Touch-B של LVD מפעילים הן את המכבש והן את הרובוט ממשק אחד, ותוכנת CADMAN-SIM מתכנתת את שניהם אוטומטית. תוכנת TecZone Bend של TRUMPF מצמצמת את זמן התכנות של מכונת הכיפוף והרובוט לשניות בודדות - מה שהופך את האוטומציה לכדאית גם לסדרות קטנות.
ייצור ללא השגחה, הפעלה אוטומטית רציפה לאורך שעות, מתאפשר בזכות שילוב של מספר מנגנונים. חיישני בטיחות מנטרים את סביבת העבודה ועוצרים את המערכת בזיהוי חריגה. מערכות טעינה רב-שכבתית מאפשרות הזנת גיליונות ממספר מחסניות ללא הפסקה. החלפת כלים אוטומטית מאפשרת מעבר בין מוצרים שונים ללא התערבות אנוש. כל אלה הופכים את תא הייצור האוטומטי לפתרון מרכזי עבור מכונות תעשייתיות המיועדות לכיפוף ברזל וכיפוף אוטומטי מתכת בנפחים גבוהים, ולצד מכונות פייבר לייזר ומכונות CNC לחיתוך, הם מהווים את עמוד השדרה של מפעל עיבוד מתכת מודרני.
שיקולי רכישה ומפרטים טכניים: מה לבדוק לפני רכישת מכונת כיפוף CNC
לפני רכישת מכונת כיפוף CNC, חשוב לבחון את מספר הצירים, מכונות מתקדמות מציעות בין 6 ל-12 צירים, ואת קיבולת זיכרון התוכניות, שיכולה להגיע לאלפי תוכניות לייצור סדרתי.
בשוק הישראלי, שלושה פרמטרים מרכזיים קובעים את ההחלטה: המפרט הטכני, המחיר, ואיכות השירות והתמיכה המקומית. יצרנים כמו Trumpf, Amada ו-Bystronic מציעים גמישות ייצורית גבוהה, בעוד דגמי WE67K מספקים שילוב של מחיר תחרותי עם יכולות תכנות מתקדמות.
בנוסף, יש לוודא שהמכונה מתאימה לסוגי החומרים הנדרשים ולנפח הייצור הצפוי.
שאלות נפוצות על מכונות כיפוף CNC
מהי מכונת כיפוף CNC?
מכונת כיפוף CNC היא מכונה לכיפוף פח מתכת המבוקרת על ידי תוכנת מחשב, המאפשרת תוצאות מדויקות וניתנות לחזרה.
מה היתרונות של כיפוף CNC לעומת כיפוף ידני?
כיפוף CNC מייעל את הייצור התעשייתי ומפחית שגיאות אנוש. התהליך מהיר, יעיל וחסכוני, ומאפשר כיפוף לכל צורה וגודל באמצעות תכנות תוכנה.
האם מכונת כיפוף CNC מתאימה לעיבוד פח מתכת?
כן. מכונת כיפוף CNC מיועדת במיוחד לעיבוד פח מתכת, עם בקרה מדויקת על תנועות המכונה לכל אורך תהליך הכיפוף.
מכונת כיפוף CNC: מתי האוטומציה הממוחשבת משתלמת לעסק שלך
מכונת כיפוף CNC היא כלי ייצור אוטומטי המשתמש בבקר מספרי ממוחשב לכיפוף מדויק של פח, צינורות ופרופילים. בניגוד לשיטות כיפוף מסורתיות, המכונה משלבת אינטליגנציה, דיוק גבוה ועקביות - ומסוגלת לטפל הן בכיפוף פשוט והן במורכב.
היתרון המרכזי של האוטומציה הממוחשבת הוא הדיוק ברמה מיקרונית שהמכונות הללו מסוגלות להשיג. בייצור סדרתי, יכולת החזרתיות הגבוהה, שחזור תוצאות זהות שוב ושוב, מפחיתה שגיאות ובזבוז חומרים בצורה משמעותית. כך נשמרת איכות אחידה לאורך כל הסדרה, ללא תלות במפעיל.
מכונות כיפוף הידראוליות עם תכנות CNC מייעלות את ייצור הפח ומקצרות זמני ייצור. שילוב הכוח ההידראולי עם הבקר הממוחשב מספק מהירות ויעילות גבוהות יותר בהשוואה לשיטות ידניות. חלוקת הכוח העקבית שמספקת המכונה מבטיחה תוצאות אחידות גם בהזמנות גדולות.
מתי האוטומציה משתלמת? כאשר הייצור הוא סדרתי ונפח ההזמנות גדול, ההשקעה במכונת כיפוף CNC מחזירה את עצמה במהירות. עסקים הזקוקים לדיוק גבוה, לחזרתיות מושלמת ולצמצום פסולת חומרים ייהנו מהתמורה הגבוהה ביותר. לעומת זאת, עבור ייצור חד-פעמי או כמויות קטנות, יש לשקול את עלות ההשקעה מול הצורך הספציפי.
לסיכום, מכונת כיפוף CNC מתאימה לכל עסק שמחפש לשפר את הדיוק, לקצר זמני ייצור ולהבטיח עקביות בכיפוף מתכת, במיוחד כאשר מדובר בייצור סדרתי בהיקפים משמעותיים.
מאמרים נוספים:

מכונות כיפוף פח למכירה: חדשה או יד שנייה, המדריך לקונה החכם


כיפוף מתכת לפי עובי וחומר: מה מכונת הכיפוף שלך מסוגלת לעשות

מכונות כיפוף CNC: כיצד בקר ממוחשב הופך כיפוף מתכת לתהליך מדויק וחזרתי