
מרכזי עיבוד CNC רב-ציריים: ייצור מורכב בפעולה אחת
בעולם הייצור המתקדם, ישנו הבדל מהותי בין מכונה שמבצעת יותר פעולות לבין מכונה שמשנה את הדרך שבה חושבים על ייצור. מרכזי עיבוד CNC רב-ציריים - המכונות התעשייתיות המתקדמות ביותר לעיבוד מתכת הזמינות כיום, אינם רק שדרוג של מכרסמות קונבנציונליות, אלא פתרון קונספטואלי שונה לחלוטין: היכולת לעבד חלק מורכב מכל זוויותיו בפעולה רציפה אחת, ללא פירוק והרכבה מחדש. בעוד שמכונת 3 צירים דורשת לעיתים 4 עד 6 הידוקים נפרדים לחלק אחד, מרכז עיבוד של 5 צירים מבצע את אותה המשימה בהידוק יחיד - עם דיוק שמדידתו נעשית במיקרונים. מאמר זה מסביר מתי מרכז עיבוד רב-ציר הוא הכרח תעשייתי ולא בחירה אופציונלית, ומציג את הפרמטרים הטכניים, היצרנים המובילים כמו DMG Mori ,Haas ו-Mazak, ושיקולי הרכישה שיעזרו לכם לקבל את ההחלטה הנכונה.
מה זה מרכז עיבוד CNC רב-ציר?
מרכז עיבוד CNC הוא כלי מכונה אוטומטי בשליטת מחשב, המסוגל לבצע 3 פעולות עיבוד ויותר - כרסום, קידוח, שחיקה, ניקוב ותיחול - בתוך הגדרה אחת בלבד, עם שימוש מינימלי בהתערבות אנושית. בניגוד למכונת כרסום CNC רגילה, שמבצעת פעולה אחת בכל פעם, מרכז העיבוד משלב ציר סימולטני עם מחליף כלים אוטומטי, ה-ATC - המאפשר מעבר אוטומטי בין כלי חיתוך שונים ללא עצירה. ההבדל אינו רק "יותר צירים", אלא שינוי מהותי בתפיסת הייצור: עיבוד חלקים מורכבים בפעולה אחת רציפה.
מה שמבדיל מרכז עיבוד CNC ממכונות CNC לעיבוד מתכת פשוטות הוא הרבגוניות שלו. המכונה מצוידת במגזין כלים - מאגר אוטומטי המכיל עשרות כלי חיתוך שונים, ומנוהלת בשפת G-code לפי תקן ISO 6983-1:2009. כך יכולה המכונה לעבור בין פעולות שונות בצורה עצמאית, חוזרת ומדויקת, ללא צורך בהתאמה ידנית בין שלבי הייצור. מכונות תעשייתיות מסוג זה מייצגות את הרמה הגבוהה ביותר של טכנולוגיית CNC ברמת מכונה בודדת.
מרכז עיבוד CNC רב-ציר מוסיף על כך שכבה נוספת של יכולת: כלי החיתוך והחלק נעים בו-זמנית לאורך 3, 4 או 5 צירים. מכונת CNC חמישה-ציר כוללת שלושה צירי תנועה לינאריים - X, Y, Z - ושני צירי סיבוב נוספים, A ו-B. שילוב זה מאפשר גישה לחמישה צדדים של חלק בהגדרה אחת, מה שמגדיל את דיוק החלק ומפחית פסולת. עיבוד חלקים מורכבים כגון להבי טורבינה, אימפלרים ותבניות - שהיה קשה או בלתי אפשרי לייצר במכונות שלושה-ציר - הופך לאפשרי ויעיל.
היתרון המעשי בא לידי ביטוי במספרים: מרכז עיבוד CNC יעיל פי 5 עד 10 בעיבוד סדרתי בהשוואה למכונת כלים רגילה, ומפחית את זמן ההגדרה ב-50% לעומת מכונות קונבנציונליות. מרכז עיבוד טחינה חמישה-ציר מפחית את מספר הפעולות הנדרשות פי 5. מכונות CNC מסוג זה - המשמשות בתעשיות הרכב, התעופה, המכשור הרפואי והאלקטרוניקה - מחליפות בהדרגה מכונות ייעודיות בעלות גמישות מוגבלת, ומאפשרות ייצור מגוון רחב של רכיבים בקו ייצור אחד. אוורסט יבוא מכונות בע"מ מציעה מגוון מרכזי עיבוד CNC לצרכי עיבוד מתכת בתעשייה הישראלית.
סוגי מרכזי עיבוד CNC: אנכי, אופקי ו-5 צירים
מרכזי עיבוד CNC מגיעים בשלושה סוגים עיקריים: VMC (מרכז עיבוד אנכי), HMC (מרכז עיבוד אופקי), ומרכז עיבוד 5 צירים. לכל סוג יתרונות ייחודיים, ויישומים שונים בעיבוד מתכת תעשייתי. הבחירה הנכונה תלויה בסוג הרכיב, דרישות הדיוק, ונפח הייצור.
| מאפיין | VMC, ציר אנכי | HMC, ציר אופקי | 5-Axis Machining Center |
|---|---|---|---|
| כיוון הכישור | אנכי (ניצב לשולחן) | אופקי (מקביל לרצפה) | אנכי או אופקי + סיבוב |
| מספר צירים | 2.5 עד 3 צירים (X, Y, Z) | 3–4 צירים עם שולחן סיבובי | 5 צירים סימולטניים (3+2 או מלא) |
| פינוי שבבים | בינוני, שבבים נוטים להצטבר | מעולה, כוח הכבידה מסייע לפינוי טבעי | תלוי בתצורה |
| גישה לרכיב | פנים עליונות בעיקר | מספר כיוונים עם שולחן סיבובי | 5 צדדים בהגדרה אחת |
| יישומים טיפוסיים | ייצור כללי, חלקים שטוחים, אב-טיפוס | חלקים כבדים, ייצור סדרתי, תעשייה כבדה | להבי טורבינה, מדחסים, מכשור רפואי, תעופה |
| מורכבות הפעלה | פשוטה, מתאימה לרוב משימות הייצור | בינונית, דורשת תכנון מיקום הרכיב | גבוהה - תכנות מורכב, דיוק גבוה |
| תעשיות מובילות | מכונות כלליות, אלקטרוניקה | רכב, תעשייה כבדה | תעופה (60%–65% מהרכישות), רכב, רפואה |
ה-VMC מתאים לעיבוד רכיבים מדויקים במשימות ייצור כלליות. ה-HMC מציע יתרון ברור בפינוי שבבים, הכישור האופקי מאפשר פינוי טבעי בכוח הכבידה, מה שמפחית זיהום חוזר של פני השטח. מרכז עיבוד 5 צירים מאפשר גישה לחמישה צדדים של הרכיב בהגדרה אחת, ומפחית את מספר הגדרות העבודה הנדרשות, דבר שמשפר את הדיוק החזרתי ומוריד זמן ייצור. בתעשיית התעופה, 60%–65% ממכונות 5 הצירים של יצרנים מובילים נרכשות על ידי לקוחות תעופה - נתון המשקף את הביקוש הגובר לעיבוד מורכב של רכיבים בעלי צורה חופשית.
ציר רביעי וציר חמישי - מה הם מאפשרים?
מכונת CNC תלת-צירית מזיזה את כלי החיתוך לאורך שלושה צירים ליניאריים בלבד: ציר X, ציר Y וציר Z. זה מספיק לחלקים פשוטים - אך לא לגיאומטריה מורכבת. הציר הרביעי (ציר A) והציר החמישי (ציר B או ציר C) שוברים את המגבלה הזו.
ציר A מסתובב סביב ציר X. הוספתו למרכז עיבוד אנכי קיים מאפשרת גישה לזוויות לא שגרתיות עד 0.001 מעלה, ללא תכנון מתקני הידוק מורכבים. זה אומר פחות הגדרות, פחות החלפות כלים, ויכולת לבצע קווי מתאר מורכבים וספירלות בפעולה אחת.
ההבדל הקריטי: עיבוד 3+2 לעומת 5 צירים סימולטניים
שתי הגישות משתמשות בחמישה צירים, אך באופן שונה לחלוטין:
- עיבוד 3+2 - ציר A וציר B ממקמים את חומר העבודה בזווית קבועה. לאחר מכן, שלושת הצירים הליניאריים (X, Y, Z) מבצעים את החיתוך. המיקום סטטי במהלך העיבוד.
- 5 צירים סימולטניים - כל חמשת הצירים נעים בו-זמנית לאורך מסלולי חיתוך רציפים. כלי החיתוך יכול להגיע לחומר העבודה מכמעט כל זווית תוך כדי תנועה.
ההבחנה הזו חשובה מבחינה גיאומטרית. בעיבוד 3+2, כל שינוי זווית מחייב עצירה והגדרה מחדש. בעיבוד בציר חמישי סימולטני, אין הגדרה מחדש - וזה מפחית שגיאות צבירה שנוצרות בכל פעם שמזיזים את החלק.
מרכזי עיבוד חמש-צירים מאפשרים גישה לחמישה צדדים של חומר העבודה בהגדרה אחת. התוצאה: 2 פעולות בלבד לעומת 3–4 פעולות הנדרשות בשיטת תלת-ציר מסורתית.
בפועל, מרצים המלמדים עיבוד מתכת רב-ציר מדגישים לסטודנטים שתנועה חמש-צירית סימולטנית היא כלי - לא דרישה. עיבוד 3+2 מספיק לרוב הצרכים. אך כאשר מדובר בגיאומטריה מורכבת - להבי טורבינה, בלסקים, תבניות ודפוסים - עיבוד בציר חמישי סימולטני הוא לעיתים הדרך היחידה האפשרית.
מכונות תעשייתיות מתקדמות, כמו אלו שמייבאת אוורסט יבוא מכונות בע"מ, מציעות את שתי האפשרויות - ובחירה נכונה בין השתיים תלויה בסוג הרכיב ובדרישות הדיוק של הייצור.
מנגנון החלפת כלי אוטומטית (ATC) ומגזין כלים
מנגנון ה-ATC הוא ההבדל המהותי ביותר בין מרכז עיבוד CNC לבין מכונת NC רגילה. מכונת NC רגילה מחזיקה כלי חיתוך אחד בלבד ודורשת החלפה ידנית. מרכז עיבוד מצויד ב-ATC מבצע את ההחלפה אוטומטית - ללא עצירה, ללא מפעיל. מגזין הכלים הוא הלב של מערכת זו, ומאחסן עשרות ואף מאות כלי חיתוך מוכנים לשימוש.
- מגזין תופי (Drum), הסוג הנפוץ ביותר במכונות קומפקטיות. מתאים לקיבולת כלים בינונית ומציע גישה מהירה לכלי החיתוך. נפוץ במרכזי עיבוד מתכת לייצור סדרתי.
- מגזין שרשרת (Chain) - מאפשר קיבולת כלים גדולה יותר ומתאים לעיבוד חלקים מורכבים הדורשים מגוון רחב של כלי חיתוך. מרכז עיבוד CNC רב-ציר לתעשייה כבדה משתמש לרוב בסוג זה.
- מגזין רובוטי (Robotic Rack) - יחידה נפרדת הצמודה למכונה, מיועדת לקיבולת כלים מרבית ולאוטומציה מלאה של קווי ייצור.
- מגזין טבעתי (Ring-type) - מציע יתרון בקיבולת כלים וגודל, עם זמן פעולה מהיר ויעילות מרחב גבוהה בהשוואה לסוגים הקודמים.
- קיבולת כלים - נעה בין 4 עד 12 כלים בנתבי CNC עם ATC, ועד מאות כלים במרכזי עיבוד תעשייתיים גדולים.
- זמן החלפת כלי, ה-ATC מקבל פקודות ממערכת הבקרה (MCU) ומבצע החלפה אוטומטית בין הציר הראשי למגזין הכלים. אובדן של שנייה אחת בכל החלפה מצטבר למאות שעות ייצור אבודות בשנה.
- תדירות פעולה - מרכז עיבוד CNC ממוצע מבצע בין 25,000 ל-60,000 החלפות כלי בשנה בתפעול של שתי משמרות. נתון זה ממחיש את ההשפעה הישירה של ה-ATC על זמן מחזור ייצור ועל עלויות הייצור הכוללות.
- זיהוי כלים - מתבצע באמצעות ברקוד, RFID או מערכת זיהוי אחרת, המאפשרת למכונה לבחור את כלי החיתוך המתאים לכל פעולת עיבוד מתכת באופן מדויק ואוטומטי.
יישומים תעשייתיים: מתי מרכז עיבוד רב-ציר הוא הכרח?
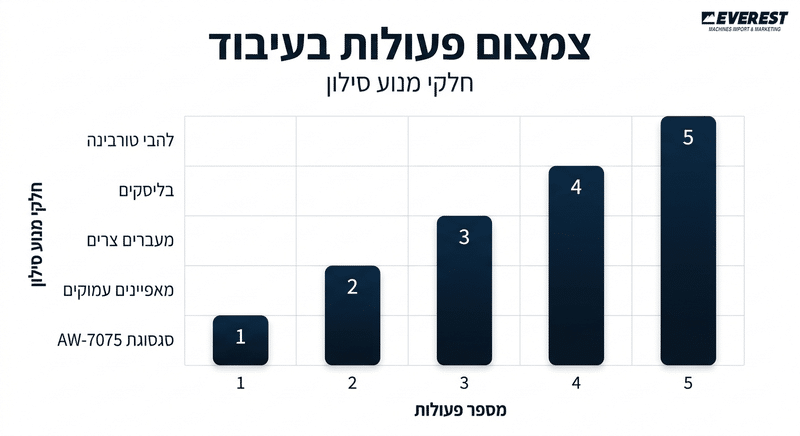
תעשיית האווירונאוטיקה, תעשיית הרפואה ותעשיית הביטחון הן שלוש הדוגמאות הבולטות ביותר לתחומים שבהם מרכז עיבוד CNC רב-ציר אינו יתרון - הוא הכרח מוחלט. הגיאומטריה של החלקים בתחומים אלה פשוט אינה ניתנת לעיבוד בציר קבוע.
- אווירונאוטיקה, חלקי מנוע סילון ובליסקים: להבי טורבינה ובליסקים מאופיינים בעקמומיות משתנה ברציפות, מעברים צרים ומאפיינים עמוקים. עיבוד מתכת של חלקי מנוע סילון מאלומיניום אווירונאוטי כגון סגסוגת AW-7075 מחייב גישה מכמה כיוונים בו-זמנית. שימוש במרכז עיבוד CNC חמישה-ציר לייצור חלקי מנועי טורבינת גז הביא לצמצום של פי 5 במספר הפעולות, המכונות הכלליות והאביזרים הנדרשים.
- תעשיית הרפואה - שתלים רפואיים ומכשירים כירורגיים: שתלים רפואיים כגון מרווחי שוקה לתותבות ברך כוללות מיוצרים מחומרים ביו-תואמים כגון PEEK וטיטניום. צורתם המורכבת ודרישות הדיוק הקיצוניות הופכות את מרכז עיבוד ה-CNC רב-ציר לכלי הייצור היחיד המתאים. מערכות CNC 5-ציר קומפקטיות משמשות גם לעיבוד גופי קרמיקה ביו-רפואית ורפואת שיניים.
- תעשיית הביטחון, מארזי אופטיקה ורכיבים קריטיים: הביקוש לכלי מכונה בעלי מהירות גבוהה ודיוק גבוה גדל בשל דרישות מתגברות מתעשיית הביטחון. סבילויות של 10 מיקרומטר בקוטר נקבים בחלקי תעופה מחייבות עיבוד 5-ציר אוטומטי, דיוק שמכונות כלליות אינן מסוגלות להשיג.
- תבניות מורכבות ואימפלרים: תבניות מורכבות, אימפלרים ורוטורים של משאבות טורבו-מולקולריות עם להבים מעוקלים ומפותלים מחייבים עיבוד CNC רב-ציר בשל מורכבות הגיאומטריה. חלקים אלה נפוצים הן באווירונאוטיקה והן בתעשיות האנרגיה.
- רכיבים גדולים ממדים לאווירוקוסמוס: מכונות תעשייתיות מתקדמות כגון Mazak SDR בעלת 5-ציר מסוגלות לטפל ברכיבים באורך של עד 3.8 מטר, נתון קריטי לייצור מבנים אווירונאוטיים גדולים.
עיבוד מתכת של חלקים מטיטניום ואלומיניום אווירונאוטי בתחומים אלה דורש שליטה מדויקת בניצב לכלי - דרישה פונקציונלית שרק מכונות CNC רב-ציריות יכולות לספק. אוורסט יבוא מכונות בע"מ מספקת פתרונות עיבוד מתכת מתקדמים לתעשיות אלה, לצד מכונות פייבר לייזר ומכונות לייזר לתעשייה.
פרמטרים טכניים מרכזיים של מרכז עיבוד CNC
נפח עבודה, מהירות ציר וכוח ציר הם שלושת הפרמטרים הקריטיים לבחירת מרכז עיבוד CNC לעיבוד מתכת. הטבלה הבאה מציגה ערכים מספריים מדויקים לפי סוג מכונה, המבוססים על נתוני יצרנים מובילים.
| פרמטר | מרכז עיבוד אנכי תלת-ציר (ET-H6) | מרכז עיבוד 5 צירים (Makino a630iT) | מרכז עיבוד 5 צירים (Grob G550T) |
|---|---|---|---|
| נפח עבודה (X/Y/Z) | 600×500×350 מ"מ | נתון לא זמין | נתון לא זמין |
| מהירות ציר מקסימלית | 30,000 סל"ד | 8,000–15,000 סל"ד | נתון לא זמין |
| כוח ציר (הספק) | 11 קילוואט | עד 75 קילוואט | נתון לא זמין |
| מומנט ציר מקסימלי | נתון לא זמין | 1,416 Nm | נתון לא זמין |
| מהירות הזנה | 12 מ'/דקה | נתון לא זמין | נתון לא זמין |
| טווח סיבוב (צירים סיבוביים) | לא רלוונטי | נתון לא זמין | ציר A': 230°, ציר B': 360° |
| טווח רגולציית מהירות | 1:100 עד 1:500 (סטנדרט כרסום וקידוח) | ||
שני פרמטרים נוספים משפיעים ישירות על איכות עיבוד המתכת: קשיחות מבנה ומסילות ליניאריות. קשיחות סטטית נמוכה גורמת לעיוותים בחומר העבודה. תדירות טבעית נמוכה גורמת לרטט ופגיעה בפני השטח. ברגי כדור ומסילות ליניאריות איכותיות הם הבסיס לדיוק חזרתי גבוה לאורך זמן.
- דיוק חזרתי: מרכז עיבוד CNC 5 צירים מגיע לדיוק ברמת המיקרומטר - כגון DMU 60 eVo של DMG MORI
- יעילות עיבוד: מכונות CNC מרובות צירים מגיעות ליעילות אצווה גבוהה פי 5 עד 10 ממכונות כלים רגילות
- עומק חיתוך: בעיבוד אלומיניום אווירוקוסמי, עומק חיתוך צירי נשמר על 0.5 מ"מ
בחירת פרמטרי חיתוך - מהירות ציר, מהירות הזנה ועומק חיתוך, משפיעה ישירות על גימור פני השטח, צריכת חשמל וזמן עיבוד. לכן, התאמת הפרמטרים לחומר ולדרישות הדיוק היא שלב קריטי בכל פרויקט עיבוד מתכת.
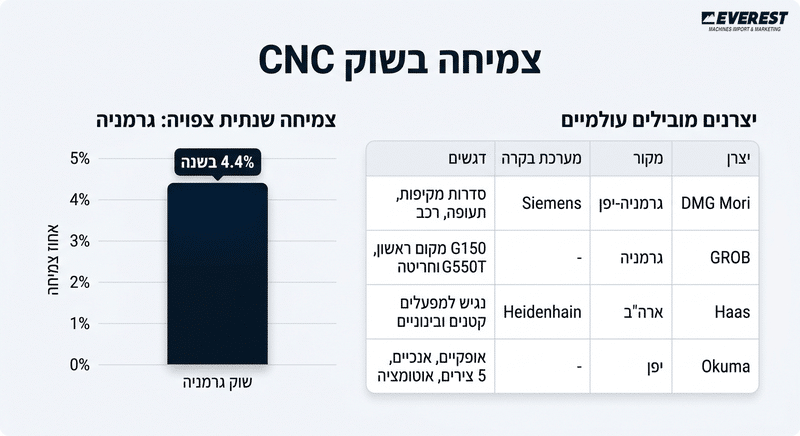
יצרנים מובילים עולמיים של מרכזי עיבוד CNC רב-ציריים
שוק מרכזי העיבוד CNC הרב-ציריים כולל יצרנים מובילים מגרמניה, יפן וארצות הברית. DMG Mori, Haas, GROB ו-Okuma הם בין השמות הבולטים שמחקרי שוק מקצועיים מזכירים שוב ושוב בהקשר של עיבוד מתכת מתקדם, לצד טכנולוגיות משלימות כמו מכונות פייבר לייזר וחיתוך לייזר.
יצרנים גרמנים ויפנים נמצאים בראש שוק מרכזי העיבוד CNC, ושוק מרכזי העיבוד בגרמניה צפוי לצמוח בקצב של 4.4% בשנה - נתון המשקף את עוצמת הביקוש לדיוק ואמינות הנדסית.
- DMG Mori - חברה גרמנית-יפנית עם אחת מסדרות המוצרים המקיפות ביותר בעולם של מכונות CNC; משרתת תעשיות תעופה, רכב וייצור תבניות. מערכת בקרה: Siemens.
- GROB - מרכז העיבוד G150 שלה זכה במקום הראשון בהשוואה בין 58 מכונות כרסום אירופאיות שנבדקו על ידי כתב העת Produktion; ה-G550T משלב כרסום וחריטה בפעולה אחת.
- Haas, יצרן אמריקאי מוביל המציע מרכזי עיבוד נגישים למפעלים קטנים ובינוניים בצפון אמריקה, עם מערכת בקרה של Heidenhain.
- Okuma - מציעה דגמים אופקיים, אנכיים ו-5 צירים עם דגש על אוטומציה ומרכזי תצוגה ייעודיים.
מעבר למרכזי עיבוד CNC, מפעלי מתכת משלבים היום גם מכונות לייזר לתעשייה לפעולות כיפוף ברזל וחיתוך ברזל, שילוב שמשפיע ישירות על בחירת הציוד ועל תקציב ההשקעה הכולל. לאחר בחירת היצרן, השלב הבא הוא הבנת עלויות הרכישה והתפעול.
תוכנות CAM לתכנות מרכזי עיבוד רב-ציריים
תכנות מרכז עיבוד CNC רב-ציר מחייב תוכנת CAM ייעודית. Mastercam, Hypermill ו-Siemens NX CAM הן הפלטפורמות המובילות לתכנות מכונות תעשייתיות מורכבות - כל אחת עם יתרונות ייחודיים לעיבוד מתכת בסביבת 5 צירים.
- Mastercam - אחת מתוכנות ה-CAM הנפוצות ביותר בתעשייה. Mastercam מאפשרת תכנות מסלולי כלי מורכבים ומייצרת G-code מותאם לבקר המכונה הספציפי.
- Hypermill של OPEN MIND Technologies ידועה בעיבוד חמשת צירים חדשני. Hypermill שיתפה פעולה עם FANUC לפיתוח תקני נתונים לפוסט-פרוססורים ייעודיים.
- Siemens NX CAM שימשה לפיתוח פוסט-פרוססור עבור מכונת ה-CNC חמשת הצירים DMG 50U. Siemens NX CAM מחשבת קינמטיקה הפוכה ומתאימה את ה-G-code לכל קונפיגורציית מכונה.
- Fusion 360 של Autodesk מאפשרת תכנות CAM אוטומטי ל-2, 2.5, 3, 4 ו-5 צירים עם תבניות מוגדרות משתמש. Fusion 360 שימשה בפרויקט ממשלתי לפיתוח אלגוריתמי מסלול כלי היברידיים.
- פוסט-פרוססור, הרכיב הקריטי המחבר בין תוכנת CAM לבין המכונה. הוא ממיר נתוני מסלול כלי ל-G-code בהתאם לבקר הספציפי, וחייב לחשב קינמטיקה הפוכה עבור כל קונפיגורציית מכונה.
- סימולציית מסלול כלי ומניעת התנגשויות - תכונות חיוניות בתכנות 5 צירים. תוכנות כמו ESPRIT EDGE משתמשות בתאום דיגיטלי חכם למיקום מקדים אוטומטי ולמניעת התנגשויות בין ראש הציר לחלק המעובד.
מכונות CNC רב-ציריות דורשות פוסט-פרוססור ייעודי לכל מכונה - זו המורכבות המהותית שמבדילה תכנות 5 צירים מתכנות 3 צירים רגיל.
שיקולי רכישה ועלויות תפעול של מרכז עיבוד CNC
רכישת מרכז עיבוד CNC כרוכה בעלויות שחורגות הרבה מעבר למחיר המדבקה. הבנת מכלול ההוצאות מראש מונעת הפתעות תקציביות יקרות.
מרכזי עיבוד רב-ציר (4 ו-5 צירים) יקרים משמעותית ממכונות תלת-ציריות, בשל מורכבות הנדסית גבוהה וזמן ייצור ארוך יותר. גם בחירת הציר משפיעה ישירות על המחיר - ציר במהירות 15,000 סל"ד עולה הרבה יותר מציר סטנדרטי של 8,000 סל"ד.
מעבר לעלות הרכישה הישירה, יש לתכנן מראש עלויות נסתרות שמפעלים רבים מפספסים:
- שדרוג תשתית חשמלית, מגני מתח ושנאים ייעודיים
- הכנת רצפת המפעל - ייצוב, עיגון, ולעיתים יציקת בטון מחוזק למכונות כבדות
- עלויות תחזוקה שנתית, המוערכות בין 2% ל-5% ממחיר הרכישה, וכוללות חלפים, שמנים ושירות טכנאי מוסמך
תכנון תקציב ריאלי מחייב לכלול את כל הרכיבים הללו כבר בשלב ההחלטה. מפעל שמתכנן נכון מראש חוסך עיכובים ועלויות בלתי צפויות בהמשך.
השוואה בין 3 צירים, 4 צירים ו-5 צירים - מה מתאים לאיזה ייצור?
מכונת CNC בעלת 3 צירים מתאימה לחלקים שטוחים ופריזמטיים כמו לוחות וסוגרים, אך מצריכה הגדרות מרובות לחלקים מורכבים. מכונת 4 צירים מוסיפה ציר סיבוב אחד (ציר A) ומתאימה לתכונות צדדיות ועיגולי בורגים - מבלי לשלם את המחיר המלא של מכונת 5 צירים.
עיבוד בעל 5 צירים סימולטניים מאפשר גישה לגיאומטריות מורכבות כגון להבי טורבינה ואימפלרים בהגדרה אחת, תוך צמצום שגיאות דיוק מצטברות. גם עיבוד אינדקסי (3+2) מפחית משמעותית הגדרות מחדש לחלקים עם תכונות על פנים מרובות.
כמה עולה מרכז עיבוד CNC רב-ציר?
מחיר מרכז עיבוד CNC רב-ציר נע בין 5,000 ל-500,000 דולר ומעלה, בהתאם לסוג המכונה ורמת הייצור.
- מכונות שולחניות בעלות 5 צירים לתכשיטים ואב-טיפוס עולות בין 5,000 ל-15,000 דולר
- מכונות ברמת כניסה תעשייתית נעות בין 30,000 ל-200,000 דולר
- מרכזי עיבוד מסוג Trunnion לייצור תעשייתי מגיעים בין 250,000 ל-500,000 דולר
- מכונות משומשות זמינות החל מכמה אלפי דולרים ועד 100,000 דולר ומעלה
הגורמים המשפיעים על המחיר כוללים גודל שולחן העבודה, אפשרויות הציר ורמת האוטומציה הנדרשת.
מרכז עיבוד CNC רב-ציר: מתי הוא ההחלטה הנכונה?
מרכז עיבוד CNC רב-ציר מתאים כאשר הגיאומטריה של הרכיב אינה נגישה מכיוון אחד בלבד. חלקים עם פנים שטוחות, כיסים פשוטים וחורים מקודחים מיוצרים ביעילות במכונת 3 צירים. אך ברגע שהתכנון כולל משטחים מפוסלים, חללים עמוקים או תכונות בזוויות - מספר ההגדרות הנדרשות עולה בחדות.
כאשר ייצור רכיב במכונת 3 צירים דורש 3–4 הגדרות נפרדות, המעבר למכונת 5 צירים הופך להחלטה כלכלית ומקצועית מוצדקת. עיבוד ב-5 צירים מפחית את מספר ההגדרות, משפר את הגישה לתכונות ומפשט את תהליך הייצור כולו - במיוחד עבור רכיבים כמו אימפלרים, תבניות בגיאומטריות חופשיות ולהבי טורבינה.
גיאומטריות קיצוניות יותר, כגון בלסקים, אירופויל לטורבינות ומשטחים אופטיים, מצדיקות שימוש במכונות של 6 צירים ומעלה. ברמה זו, חיתוכי-תת קיצוניים והיקף המורכבות הגיאומטרית אינם ניתנים לפתרון בצירים פחותים, והעלות הגבוהה של הציוד מוצדקת על ידי הדיוק והיכולת הייחודית.
ההחלטה הנכונה נשענת על שלושה פרמטרים: מורכבות הגיאומטריה, מספר ההגדרות הנדרשות ורמת הדיוק הנדרשת. ניתוח מוקדם של אלה מאפשר לבחור את מרכז העיבוד המתאים ביותר, ולמנוע עלויות מיותרות בייצור.
מאמרים נוספים:

מכונות כיפוף פח למכירה: חדשה או יד שנייה, המדריך לקונה החכם


כיפוף מתכת לפי עובי וחומר: מה מכונת הכיפוף שלך מסוגלת לעשות

מכונות כיפוף CNC: כיצד בקר ממוחשב הופך כיפוף מתכת לתהליך מדויק וחזרתי