
כיפוף מתכת לפי עובי וחומר: מה מכונת הכיפוף שלך מסוגלת לעשות
כשמביאים פח פלדה לקו הייצור ושואלים אם אפשר לכופף אותו - התשובה לא תלויה רק במכונה, אלא קודם כל בחומר עצמו: בעוביו, בקשיותו ובמאפיינים המכניים שלו. כיפוף מתכת הוא תהליך שבו כל עשירית מילימטר נוספת בעובי החומר משנה את כוח הכיפוף הנדרש, ובחירה שגויה עלולה לגרום לנזק למכונה, לחומר - או לשניהם. מכונות תעשייתיות מתקדמות לעיבוד מתכת מגיעות עם מפרטים טכניים מוגדרים, אך לא תמיד ברור כיצד להתאים בין הנתונים הללו לבין החומר שעומד בפועל על שולחן העבודה. מאמר זה מספק מדריך ייחוס טכני מעשי - עם טבלאות השוואה, ערכים מספריים ספציפיים ועקרונות מכניים, שמאפשר לקבוע בדיוק מהו עובי הכיפוף המקסימלי לכל סוג חומר, ולבחור את המכונה המתאימה בהתאם.
יכולות כיפוף מתכת: מה קובע אם ניתן לכופף חומר בעובי נתון
מכונות תעשייתיות מתקדמות לעיבוד מתכת קובעות את יכולות הכיפוף לפי שלושה פרמטרים מרכזיים - עובי חומר, סוג חומר וחוזק מתיחה (Tensile Strength), שאינם פועלים בנפרד. השילוב המדויק ביניהם הוא שקובע אם כיפוף אפשרי בכלל, ולא כל אחד מהם לבדו.
הגורם המקשר בין עובי חומר לסוג חומר הוא חוזק המתיחה של החומר. אותו עובי בחומרים שונים דורש כוח כיפוף שונה לחלוטין. מחקר שבדק פלדות AHSS מצא שיכולת הכיפוף מושפעת מהשילוב בין עובי הפח לתכונות המתיחה של החומר - בטווח חוזק של 420 עד 1700 MPa. חומרים רכים וגמישים כמו אלומיניום ופלדה רכה קלים יותר לכיפוף ומציגים פחות קפיצה לאחור (springback), בעוד שנירוסטה וסגסוגות בעלות חוזק גבוה עמידות יותר לכיפוף ודורשות כוח גדול יותר. הבנת הקשר הזה היא שיקול קריטי לפני כל תהליך ייצור.
לפי SSAB, יצרנית פלדה מובילה עולמית, הגורם הקריטי לקביעת עובי מקסימלי לכיפוף הוא יכולת הגמישות של החומר (ductility), כלומר, יכולתו לעבור עיוות פלסטי קבוע מבלי להיסדק. ככל שהגמישות גבוהה יותר, כך ניתן לכופף עוביים גדולים יותר. לפי The Fabricator, פרסום מקצועי מוביל בתחום עיבוד מתכת, כלל האצבע לרדיוס כיפוף פנימי לחומרים בעובי בינוני הוא 1.25 כפול עובי החומר. כוח הכיפוף הנדרש גדל משמעותית עם עלייה בעובי ובאורך קו הכיפוף, עיקרון שמשפיע ישירות על בחירת הציוד המתאים.
עקרונות מכניים אלה מתורגמים בפועל להגבלות שונות בין סוגי מכונות הכיפוף. מכונות הידראוליות, CNC וחשמליות - כל אחת מוגבלת בעובי הכיפוף המקסימלי שלה לפי סוג החומר. אלומיניום, בשל גמישותו הגבוהה, מאפשר בדרך כלל כיפוף בעובי גדול יותר מנירוסטה תחת אותו ציוד בדיוק. בחירת מכונת הכיפוף הנכונה נגזרת ישירות מנתוני החומר - עובי וחוזק מתיחה, ולא רק מדרישות הייצור הכלליות.
הטבלאות שיוצגו בהמשך מאפשרות בדיקה מיידית של יכולות כיפוף מתכת לפי כל חומר עיקרי, ומספקות ערכים מספריים מדויקים לשימוש בתהליכי עיבוד מתכת תעשייתיים. אוורסט יבוא מכונות בע"מ מספקת מכונות תעשייתיות לעיבוד מתכת שיכולותיהן נגזרות ישירות מהעקרונות המוצגים כאן.
טבלת עוביים מקסימליים לכיפוף לפי סוג חומר
הטבלה הבאה מציגה ערכי עובי מקסימלי לכיפוף לפי סוג חומר, כפי שפורסמו על ידי HARSLE, RapidDirect ו-MachineMFG. הנתונים מתייחסים למכונות כיפוף לוח תעשייתיות בתנאי כיפוף אוויר סטנדרטיים. פלדה רגילה, נירוסטה 304 andאלומיניום 5052 הם החומרים הנפוצים ביותר בעיבוד מתכת תעשייתי, וכל אחד מהם מתנהג אחרת לחלוטין תחת כוח כיפוף זהה.
| סוג חומר | עובי מקסימלי לכיפוף (מ"מ) | רדיוס כיפוף מינימלי (1–6 מ"מ) | הערות |
|---|---|---|---|
| פלדה רגילה (פחמן נמוך) | 2.0–3.2 מ"מ | 0.8×T | חוזק כניעה עד 250 MPa; בסיס ההשוואה לחומרים אחרים |
| נירוסטה 304 | ~1.7–2.2 מ"מ (כ-30% פחות מפלדה רגילה) | 2×T | חוזק כניעה 400 MPa ומעלה; דורש רדיוס כיפוף גדול יותר משמעותית |
| אלומיניום 5052 | 3.0–4.0 מ"מ | 1×T | גמיש יותר מפלדה רגילה; חוזק כניעה עד 150 MPa |
| נחושת T2 | נתון לא זמין | 0.4×T | רדיוס מינימלי זהה לפלדה רגילה ואלומיניום 1100-H24 לפי MachineMFG |
| פח גלוון (DKP) | עוביים נפוצים: 1.0, 1.2, 1.5, 2.0 מ"מ | נתון לא זמין | עוביים אלו נבדקו ותועדו בכיפוף תעשייתי; מבוסס על פח DKP 6112 |
ההבדלים בין החומרים בולטים מאוד. אלומיניום 5052 מאפשר כיפוף של עוביים גדולים יותר מפלדה רגילה, עד 4.0 מ"מ - בשל חוזק כניעה נמוך יחסית. לעומת זאת, נירוסטה 304 מגבילה את עובי הכיפוף המקסימלי בכ-30% ביחס לפלדה רגילה, ודורשת רדיוס כיפוף מינימלי של 2×T, פי 2.5 מפלדה רגילה באותו עובי.
חשוב להבין: עובי מקסימלי לכיפוף אינו ערך קבוע, הוא תלוי גם בכוח המכונה, ברוחב ה-V-die ובאורך הכיפוף. לפי MachineMFG, עבור עובי 0.5–2.5 מ"מ פתיחת ה-V מחושבת כ-6×t, ועבור עובי 3.0–8.0 מ"מ - 8×t. מכונות תעשייתיות מתקדמות לעיבוד מתכת, כגון אלו שמייבאת אוורסט יבוא מכונות בע"מ, מאפשרות כיפוף ברזל ואלומיניום בטווחי עובי אלו עם דיוק גבוה. ההבדל בין חומרים רכים לקשים - ומה שהוא דורש מהמכונה, הוא הנושא הבא.
ההבדל בין חומרים רכים לקשים: כיצד קשיות החומר משפיעה על כוח הכיפוף
ה-Tensile Strength (חוזק מתיחה) של חומר קובע ישירות את כוח הכיפוף הנדרש לעיבוד מתכת. קשיות החומר, לא העובי בלבד - היא הגורם המכריע ביכולות כיפוף לפי חומר.
עיקרון מכני מרכזי: אותו עובי בחומרים שונים דורש כוח כיפוף שונה לחלוטין. נירוסטה 304 דורשת כוח כיפוף גבוה משמעותית מאלומיניום באותו עובי, ואלומיניום קל יותר לכיפוף מפלדה רגילה בשל רכותו וגמישותו הגבוהה יותר. פלדות AHSS נבדקו בטווח Tensile Strength של 420 עד 1,700 מגה-פסקל, ככל שהערך גבוה יותר, כך קשה יותר לכופף ברדיוס הדוק.
תופעת ה-Spring-back (חזרה אלסטית) היא תוצאה ישירה של קשיות החומר. לאחר כיפוף ברזל או נירוסטה, החומר "חוזר" חלקית לצורתו המקורית. חומרים קשים יותר מייצרים חזרה אלסטית גדולה יותר - ולכן נדרש כיפוף-יתר לפיצוי.
מחקר השוואתי בכיפוף V בדק חזרה אלסטית בנירוסטה 304, אלומיניום 6061-T6 ופלדה דלת-פחמן בעוביים של 0.5 עד 3 מ"מ. הממצאים מאששים: לכל חומר מגמת Spring-back שונה תחת אותם תנאי כיפוף.
לכן, בכיפוף מתכת לפי סוג חומר - בין אם במכונות תעשייתיות לחיתוך ברזל ועיבוד מתכת ובין אם במכונות CNC - חייבים לדעת את ה-Tensile Strength של החומר לפני קביעת פרמטרי כוח הכיפוף. עובי לבדו אינו מספיק.
מה קובע את עובי הכיפוף המקסימלי: כוח מכבש, אורך קורה וסוג כלי
מגבלת עובי הכיפוף נקבעת על ידי שני גורמים במקביל: תכונות החומר, כפי שהוסבר בסעיפים הקודמים, וגורמים מכניים מצד המכונה עצמה. כוח המכבש, אורך הקורה וסוג כלי הכיפוף פועלים יחד ויוצרים תקרה מעשית לעובי הכיפוף המקסימלי בכל עיבוד מתכת.
- כוח מכבש (טון) - כוח הלחיצה הכולל של המכונה הוא הגורם המגביל הראשי. הכוח הנדרש לכיפוף עולה בצורה לא-לינארית עם עלייה בעובי הפח: לפלדת פחמן, עובי 1 מ"מ דורש 690.6 N, ועובי 2 מ"מ דורש כבר 2,762 N - פי ארבעה. מכונות תעשייתיות מתקדמות מגיעות לכוח של עד 10,000 kN (מעל 1,100 טון), אך מכונות CNC סטנדרטיות מוגבלות לטונאז' נמוך יותר, מה שמצמצם ישירות את עובי הכיפוף המקסימלי.
- אורך קורה (אורך כיפוף), הפרס-בריק מתייחס לטונאז' הכולל כמחולק לאורך המיטה. ככל שאורך הכיפוף גדול יותר, כך הכוח מתפזר על שטח רחב יותר - ועובי הפח המקסימלי שניתן לכפף יורד. שירות כיפוף מתכת תעשייתי מקצועי מגיע לאורך כיפוף של עד 7,200 מ"מ ועובי מקסימלי של עד 60 מ"מ, אך שני הפרמטרים האלה אינם מושגים בו-זמנית, הם מגבילים זה את זה.
- סוג כלי כיפוף: פאנץ' ומטריצה (V-opening), הפאנץ' מפעיל את כוח הכיפוף על החומר, והמטריצה קובעת את הספן הנתמך. פתיחת ה-V-opening של המטריצה משפיעה ישירות על הכוח הנדרש, רדיוס הכיפוף ואורך הפלנג' המינימלי. כלל האצבע המקובל: V-opening = 8 פעמים עובי החומר. מטריצה עם פתיחת V רחבה מאפשרת כיפוף ברזל עבה יותר באותו כוח מכונה, אך מגדילה את רדיוס הכיפוף הפנימי.
שלושת הגורמים פועלים כמערכת אחת. נוסחת כוח הכיפוף לאוויר-בנדינג, F = 1.42 × TS × S² × L / (1000 × V), ממחישה זאת: עובי הפח (S) מופיע בריבוע, כלומר הכפלת העובי מרבעת את הכוח הנדרש. בחירת כלי כיפוף מתאים ואורך קורה נכון מאפשרים למכונות לייזר לתעשייה ולמכונות CNC למצות את יכולות כיפוף המתכת המלאות שלהן.
השפעת רדיוס הכיפוף על עובי החומר המותר
רדיוס הכיפוף הוא אחד הפרמטרים הקריטיים ביותר בעיבוד מתכת, והוא קשור ישירות לעובי החומר שניתן לכופף. הקשר הזה מתבטא ביחס רדיוס לעובי, המכונה R/t, שבו R הוא הרדיוס הפנימי ו-t הוא עובי הגיליון. יחס R/t הוא המדד המרכזי לקביעת יכולת הכיפוף של כל חומר, ובלעדיו אי אפשר לתכנן כיפוף ברזל או פח בצורה מקצועית.
כאשר הרדיוס הפנימי קטן מדי ביחס לעובי החומר, נוצרת בעיה מכנית חמורה. ירידה ברדיוס הכיפוף גורמת לדילול מוגבר של עובי הגיליון בקשת החיצונית, ובמקביל לדחיסה בקשת הפנימית. כאשר הדילול חורג מהגבול הפלסטי של החומר, מתרחשת שבירת חומר, סדקים, קריעות, וכשל מכני שאינו ניתן לתיקון. לכן, לכל חומר קיים מינימום רדיוס כיפוף שמתחתיו הכיפוף יגרום בהכרח לנזק. עבור פלדות קונסטרוקציה, מומלץ שהרדיוס הפנימי לא יהיה קטן מעובי הגיליון המכופף - כלומר, יחס R/t של 1:1 לפחות.
הנוסחה המקובלת בתעשייה לחישוב מינימום רדיוס כיפוף היא: רדיוס מינימלי = K × t, כאשר K הוא קבוע התלוי בסוג החומר ובמצב החיסום שלו. עבור פלדות פחמן נמוך, כגון 1018 או A1008 - ניתן להשיג רדיוס כיפוף של 0.5T עד 1T ביישומים כלליים. לעומת זאת, פלדות AHSS בטווח חוזק של 420 עד 1700 מגה-פסקל דורשות יחס R/t גבוה משמעותית, שבירה ברדיוס דוק היא אחת מבעיות הייצור העיקריות בחומרים אלה. ככל שהחומר קשה יותר, כך נדרש רדיוס פנימי גדול יותר ביחס לעובי, ומגבלות עובי כיפוף הפח מחמירות בהתאם.
השפעת יחס R/t ניכרת גם בגורם הכיפוף עצמו. במחקר שבדק רדיוס פנימי קבוע של 8 מ"מ, גורם הכיפוף ירד מ-0.98 בעובי 2 מ"מ ל-0.45 בעובי 6 מ"מ - שינוי של יותר מ-50%. נתון זה מדגים כיצד הגדלת עובי החומר, ברדיוס קבוע, מקטינה דרמטית את יכולות הכיפוף המעשיות. מכונות תעשייתיות מתקדמות לעיבוד מתכת, כמו אלו שמספקת אוורסט יבוא מכונות בע"מ, מאפשרות שליטה מדויקת ברדיוס הכיפוף, וזו הדרך היחידה לעמוד במגבלות R/t של חומרים שונים ולהימנע משבירת חומר בייצור.
טווחי עוביים אופייניים בתעשייה: דק, בינוני ועבה
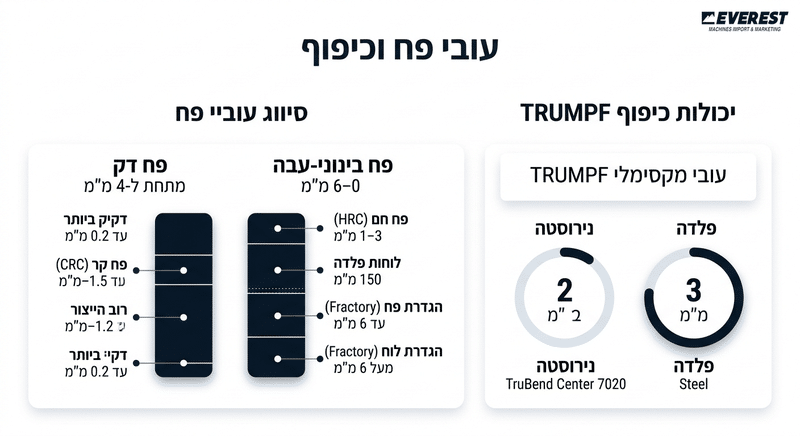
סיווג עוביי פח לקטגוריות ברורות מאפשר לזהות מיידית איזה עובי ניתן לכופף, ובאיזו מכונה. שלוש הקטגוריות הבאות מבוססות על הגדרות תעשייתיות מאומתות ומשמשות מסגרת ייחוס לבחירת תהליכי כיפוף פח.
- פח דק - מתחת ל-4 מ"מ
לפי Hangzhou Ocean, פח דק מוגדר כחומר מתחת ל-4 מ"מ, כאשר הדקיק ביותר מגיע עד 0.2 מ"מ. בפועל, פח קר (CRC) נע בטווח 0.18–1.5 מ"מ, כאשר רוב הייצור מתרכז ב-0.5–1.2 מ"מ (steelonthenet.com). יישומים אופייניים: רכיבי מכונות חשמליות (0.35 מ"מ ו-0.2 מ"מ לצמצום זרמי מערבולת), מכשירי אלקטרוניקה ועיצוב. מבחינת כיפוף פח עובי מקסימלי בקטגוריה זו, מכונת TRUMPF TruBend Center 7020 מסוגלת לכופף נירוסטה עד 2 מ"מ ופלדה עד 3 מ"מ. - פח בינוני-עבה - 4–60 מ"מ
לפי Hangzhou Ocean, פח בינוני-עבה נע בין 4–60 מ"מ. פח חם (HRC) מכסה את תחתית הטווח בין 1–3 מ"מ, ולוחות פלדה מתחילים מ-3 מ"מ ומגיעים עד 150 מ"מ (steelonthenet.com). לפי Fractory, כל חומר עד 6 מ"מ מוגדר פח - ומעל לכך מדובר בלוח. יישומים אופייניים: חלקי מכונות, מיכלים תעשייתיים ורכיבים מבניים. שאלת כיפוף פח עובי מקסימלי בקטגוריה זו: שירותי כיפוף מקצועיים (Fractory) מגיעים עד 60 מ"מ. - פח עבה במיוחד - 60–115 מ"מ ומעלה
לפי Hangzhou Ocean, פח עבה במיוחד נע בין 60–115 מ"מ. לוחות פלדה בטווח זה מיועדים למבנים הנדסיים כבדים ורכיבים מבניים קריטיים. שירותי כיפוף מקצועיים תומכים בעוביים עד 9.5 מ"מ (Prototek), כך שכיפוף בטווח זה מצריך ציוד ייעודי בלבד.
הכרת הקטגוריה הנכונה - פח דק, בינוני-עבה או עבה במיוחד, היא הצעד הראשון לפני בחירת מכונות CNC לתעשייה. הסעיף הבא מציג דוגמאות מספריות ספציפיות לחומרים הנפוצים ביותר.
דוגמאות מעשיות: עובי מקסימלי לפי חומר נפוץ בתעשייה
פח גלוון, נירוסטה 304 ואלומיניום 5052 הם שלושת החומרים הנפוצים ביותר בעיבוד מתכת תעשייתי בישראל, אך עובי מקסימלי לכיפוף פח משתנה משמעותית בין חומר לחומר. הטבלה הבאה מציגה ערכים מעשיים בלבד, המבוססים על נתוני יצרנים ומדריכי כיפוף מקצועיים, לא ערכים תיאורטיים.
| חומר | גרד / מפרט | עובי מקסימלי לכיפוף (מ"מ) | הספק לייזר / שיטה | הערות מעשיות |
|---|---|---|---|---|
| פלדה S235 (פח גלוון / פלדת פחמן) | S235 / פחמן | 12–16 מ"מ | לייזר סיב 1.5 קילוואט | החומר הגמיש ביותר לכיפוף; בהספק 12 קילוואט מגיע עד 40–50 מ"מ |
| נירוסטה 304 | 304 | 5–6 מ"מ | לייזר סיב 1.5 קילוואט | עוביים נפוצים בתעשייה: 3.18 מ"מ ו-4.75 מ"מ; טווח זמין: 0.76–12.7 מ"מ |
| נירוסטה 304 | 304 | 8–12 מ"מ | לייזר סיב 3 קילוואט | כיפוף ברזל נירוסטה דורש כוח גבוה יותר מפלדה רגילה באותו עובי |
| אלומיניום 5052 | 5052-H32 | 4–6 מ"מ | לייזר סיב 1.5 קילוואט | עדיף על 6061-T6 לכיפוף; בעובי 1–3.2 מ"מ מניב תוצאות מצוינות |
| אלומיניום 5052 | 5052-H32 | 6–10 מ"מ | לייזר סיב 3 קילוואט | רדיוס כיפוף מינימלי מומלץ: פי 1 מעובי החומר |
| copper | סטנדרטי | 2–3 מ"מ | לייזר סיב 1.5 קילוואט | בהספק 12 קילוואט מגיע עד 8–12 מ"מ; מוגבל יחסית בכיפוף לייזר |
הנתונים חושפים שלוש תובנות מעשיות חשובות. ראשית, פלדה S235 מאפשרת כיפוף ברזל בעוביים הגבוהים ביותר - פי שניים עד שלושה מנירוסטה 304 באותו הספק לייזר. זאת בשל חוזק מתיחה נמוך יותר, המצריך פחות כוח מהמכונות התעשייתיות.
שנית, נירוסטה 304 מגבילה יותר מפלדה רגילה באותו עובי, לא בגלל שאינה ניתנת לכיפוף, אלא בגלל שדורשת כוח גבוה משמעותית ממכונות CNC. כיפוף נירוסטה בעובי 6 מ"מ דורש הספק לייזר גבוה יותר מכיפוף פלדה S235 באותו עובי.
שלישית, אלומיניום 5052 מציע יחס מצוין בין קשיות לכיפוף. כיפוף אלומיניום עובי מקסימלי של 6–10 מ"מ אפשרי בהספק 3 קילוואט, ביצועים טובים ביחס למשקלו. מכונות פייבר לייזר ומכונות לייזר לתעשייה המשמשות לחיתוך לייזר וחיתוך ברזל יכולות לשמש גם לכיפוף, כאשר הבחירה בחומר הנכון קובעת את גבולות העיבוד. אוורסט יבוא מכונות בע"מ ממליצה לאמת את נתוני הייחוס הללו מול מפרטי המכונה הספציפית לפני ייצור.
כיצד לבחור מכונת כיפוף לפי עובי וסוג החומר הנדרש בייצור
סוג החומר ועוביו הם הגורמים המרכזיים בבחירת מכונת כיפוף - הם קובעים את גודל המכונה, כוחה ומפרטה הטכני. בחירה נכונה מונעת רכישת מכונה גדולה מדי או חלשה מדי לצרכי הייצור.
כלל יסוד: יש לבחור מכונה שיכולת הכיפוף שלה מכסה את עובי החומר המרבי הצפוי בייצור. מכונות גדולות יותר יקרות יותר ואינן מתאימות תמיד לחומרים דקים, חשוב להתאים את גודל המכונה לטווח החומרים הנדרש בפועל.
חומרים שונים מחייבים הגדרות מכונה שונות:
- פלדת אל-חלד קשה ועבה - דורשת מכונה בעלת טונאז' וכוח גבוהים משמעותית
- אלומיניום רך ודק, מאפשר שימוש במכונה קלה יותר עם טונאז' נמוך
- פלדה רכה, נחושת ופליז, ממוקמים בין שני הקצוות, ומחייבים בדיקת גמישות וחוזק ספציפיים לכל חומר
פלדה רכה, פלדת אל-חלד ואלומיניום שונים בגמישותם ובחוזקם - לכן אותה מכונה עשויה להתאים לאחד ולא לאחר. לפני הרכישה, מומלץ לרשום את כל סוגי החומרים ועוביהם הצפויים בייצור, ולוודא שהמכונה הנבחרת מכסה את כל הטווח הנדרש.
שאלות נפוצות על כיפוף מתכת לפי עובי וחומר
מהו טווח העובי שמכונות תעשייתיות מתקדמות לעיבוד מתכת יכולות לכופף?
מכונות תעשייתיות מתקדמות לעיבוד מתכת מסוגלות לכופף פח בטווח עובי של 0.1 מ"מ עד 10 מ"מ, בהתאם לחומר ולציוד.
האם ניתן לכופף נירוסטה בפרס בריק תעשייתי?
כן - נירוסטה 304 ו-316 ניתנות לכיפוף בפרס בריק תעשייתי, אך הן קשות יותר מאלומיניום ודורשות כוח גדול יותר.
איזו שיטה מתאימה למגוון עוביים במכונת כיפוף CNC?
כיפוף אוויר (Air Bending) היא השיטה הנפוצה ביותר - מאפשרת גמישות בזוויות ומתאימה למגוון עוביים וחומרים. אלומיניום 5052 ו-6061 ניתנים לכיפוף עד 6 מ"מ עם גמישות גבוהה.
בחירת המכונה המתאימה תלויה גם בדיוק הנדרש ובנפח הייצור.
Additional articles:

מכונות כיפוף פח למכירה: חדשה או יד שנייה, המדריך לקונה החכם


כיפוף מתכת לפי עובי וחומר: מה מכונת הכיפוף שלך מסוגלת לעשות

מכונות כיפוף CNC: כיצד בקר ממוחשב הופך כיפוף מתכת לתהליך מדויק וחזרתי